

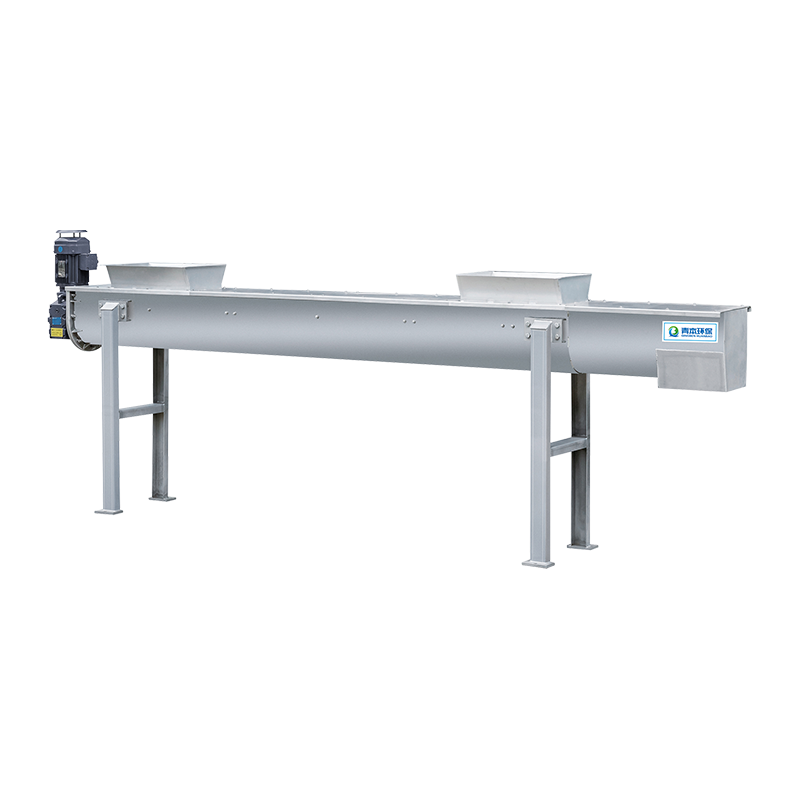
Un impianto alimentare che produce 40 metri cubi di fanghi al giorno con il 2% di solidi secchi non paga per smaltirli. Muovere l'acqua è remunerativo. A quella concentrazione, meno di una tonnellata del carico giornaliero è costituita da materiale solido effettivo; le altre 39 tonnellate esistono solo per trasportarlo.
Innanzitutto la conclusione, perché cambia la destinazione del budget: nella maggior parte dei programmi di riduzione dei rifiuti industriali, la riduzione maggiore ed economica del volume dei rifiuti avviene nella fase di disidratazione e essiccazione, non nella linea di produzione. Vale la pena cambiare il processo che crea i rifiuti, ma di solito è lento, dispendioso in termini di capitale e legato alla qualità del prodotto. La rimozione dell’acqua è rapida, misurabile e può essere ridotta se i numeri deludono.
Quello che segue illustra fino a che punto può realisticamente arrivare la rimozione dell'acqua, quale tecnologia è adatta a quali fanghi, dove la bolletta energetica si ripercuote contro di te e cosa scrivere nelle specifiche di acquisto in modo che l'apparecchiatura funzioni ancora dopo la scadenza della garanzia.
Perché è l'acqua, non i solidi, a determinare la bolletta dei rifiuti
Il fango è una sospensione molto diluita e il suo costo di gestione segue la diluizione quasi linearmente. Un flusso al 2% di solidi secchi trasporta circa 49 chilogrammi di acqua per ogni chilogrammo di materiale solido. Concentratelo al 6% e il volume scende a circa un terzo. Portalo al 25% mediante disidratazione meccanica e ne rimane solo un dodicesimo. Asciugalo all'80% e il materiale che lascia il sito è un quarantesimo di quello con cui hai iniziato.
In cifre: 100 metri cubi di fango al 2% contengono 2 metri cubi di sostanza secca. Addensato al 6%, cioè circa 33 metri cubi. Disidratato al 25%, 8 metri cubi. Essiccato all'80%, 2,5 metri cubi.
Materiale rimanente in ogni fase, per 100 m³ di fanghi solidi secchi al 2%.
La ragione per cui ciò è importante dal punto di vista commerciale è che le tasse sui rifiuti vengono riscosse sulla massa o sul volume umido, non sui solidi secchi. Il trasporto, la tassa sulle discariche, le tasse di incenerimento e la crescente rendicontazione delle emissioni di carbonio nei trasporti sono tutti fattori che si adattano a ciò che effettivamente trasporta il camion. Il contenuto di solidi secchi è l'unica variabile che è possibile modificare senza toccare il processo a monte.
La gerarchia dei rifiuti stabilita nella Direttiva quadro sui rifiuti dell’UE (2008/98/CE) mette la prevenzione al primo posto e lo smaltimento all’ultimo posto, e tale ordinamento è valido. Ma la prevenzione nella direttiva riguarda la riduzione del volume e della nocività dei rifiuti, non solo la riduzione della quantità di essi prodotta. La riduzione del volume attraverso il drenaggio è una misura di prevenzione legittima secondo tale definizione, ed è quasi sempre la più rapida da implementare.
Adattare la tecnologia di disidratazione ai fanghi in vostro possesso
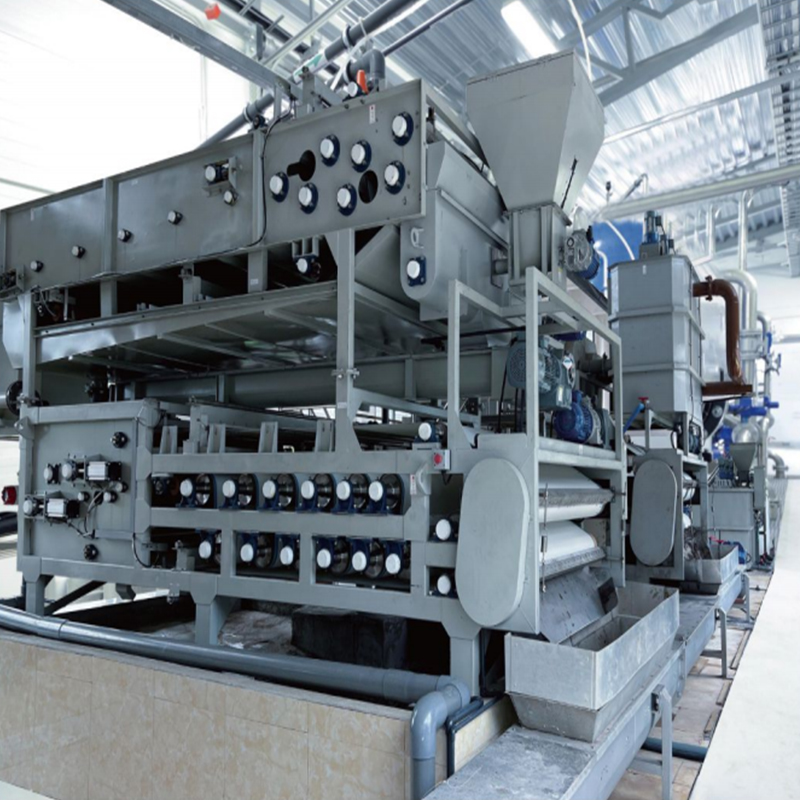
Non esiste la migliore macchina per la disidratazione. C'è solo la macchina che tollera il tuo mangime. I fanghi oleosi provenienti dalla lavorazione dei metalli non si comportano per niente come i fanghi urbani digeriti o i residui fibrosi di un impianto di bevande, e le differenze si notano nel consumo di polimeri, nel livello di secchezza della torta e nella frequenza con cui un operatore deve intervenire.
| Tecnologia | Solidi secchi tipici della torta | Domanda di polimeri | Attenzione dell'operatore | Dove si adatta |
|---|---|---|---|---|
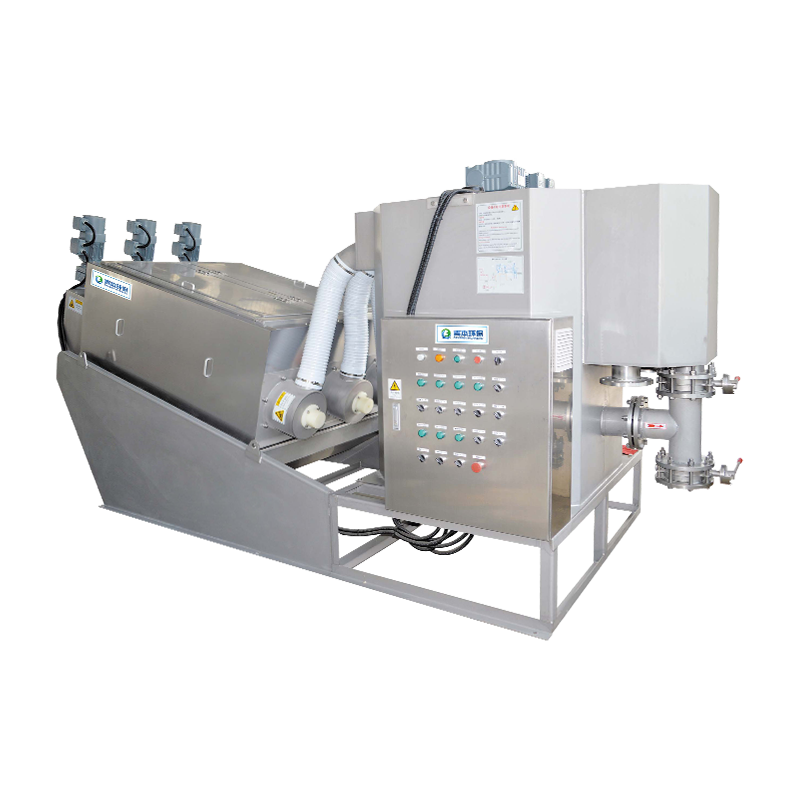
| Pressa a vite | 20–30% | Da basso a medio | Basso, autopulente | Mangimi oleosi, fibrosi e variabili; retrofit rigorosi |
| Filtropressa a nastro | 20-28% | Medio | Alto; lavaggio e tracciabilità dei tessuti | Fanghi minerali e urbani ad alta produttività |
| Centrifuga | 20-25% | Alto | Medio; low wash water use | Siti compatti, fiocchi resistenti al taglio |
| Alto-pressure belt deep dewatering | 40-55% | Medio to high | Medio; conditioning is critical | Siti in cui dominano i costi di trasporto |
| Asciugatura termica a bassa temperatura | 70–90% | È necessaria la disidratazione a monte | Basso | Alto landfill or incineration fees; co-firing routes |
Vale la pena menzionare due trappole della selezione. Il primo è acquistare solo in base al grado di secchezza della torta: una macchina che raggiunge il 30% su fanghi minerali a drenaggio libero può raggiungere solo il 18% su una macchina grassa, e la dose di polimero necessaria per colmare tale divario può costare più del risparmio di trasporto. Il secondo è ignorare il turndown. Gli impianti industriali raramente funzionano al flusso nominale tutto l'anno e una macchina dimensionata per il picco annuale funzionerà male a metà carico.
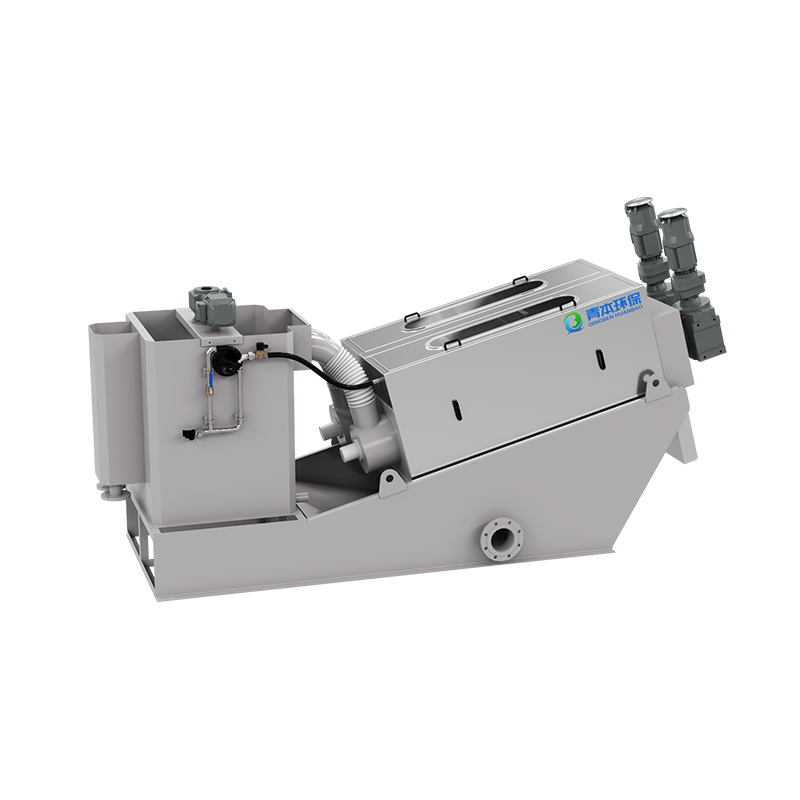
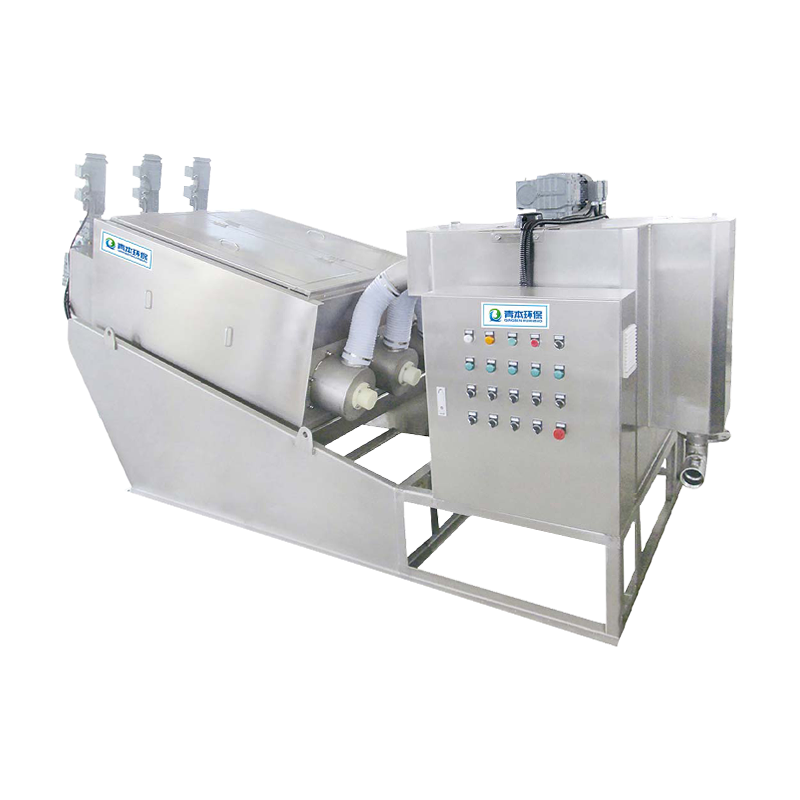
 Macchina per la disidratazione dei fanghi con pressa a vite Serie QBDL La pressione meccanica aumenta i solidi secchi verso il 45%, dimezzando la massa umida dove lo smaltimento viene addebitato in tonnellate. Visualizza il prodotto →
Disidratazione profonda: l'acqua più economica che potrai mai rimuovere
Se il percorso di smaltimento prevede un costo a tonnellate, il salto da circa il 25% al 45% di solidi secchi è l’investimento con il rendimento più elevato dell’intero treno. Dimezza la massa umida spedita e lo fa con la pressione meccanica anziché con il calore, quindi il costo di esercizio per tonnellata di acqua rimossa è una frazione dell’essiccazione termica.
L'aritmetica è semplice. Un'unità a nastro ad alta pressione che solleva il panello dal 25% al 45% di solidi secchi rimuove circa 1,8 tonnellate di acqua per ogni tonnellata di solidi secchi movimentati. Se le tariffe di trasporto e di ingresso sono pari a 60 unità monetarie per tonnellata umida, si tratta di un risparmio di circa 190 unità monetarie per tonnellata di solidi secchi, prima di qualsiasi modifica nel processo a monte.
Il problema è il condizionamento. La disidratazione profonda dipende dalla sopravvivenza della struttura dei fiocchi a pressioni molto elevate, il che significa che la selezione del polimero e il controllo della dose contano più della pressa stessa. Le piante che hanno difficoltà in questo caso solitamente dosano per tentativi ed errori piuttosto che per misurazione dei solidi secchi. Per i mangimi industriali variabili, la caratterizzazione dell'intervallo effettivamente visibile è più utile dell'ottimizzazione per un singolo campione e la stessa disciplina si applica a tutti trattamento delle acque reflue industriali applicazioni.
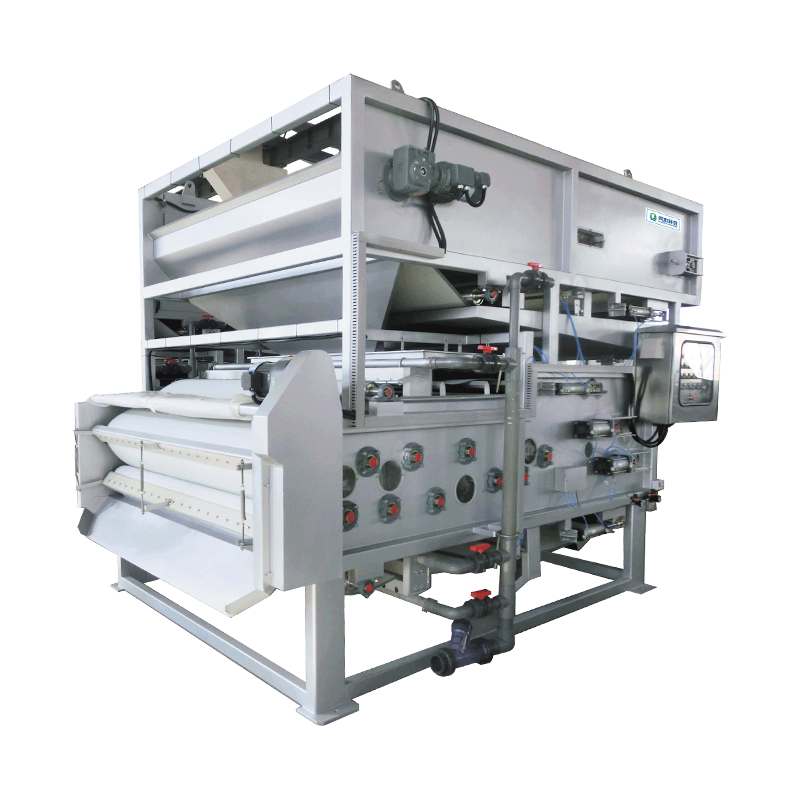
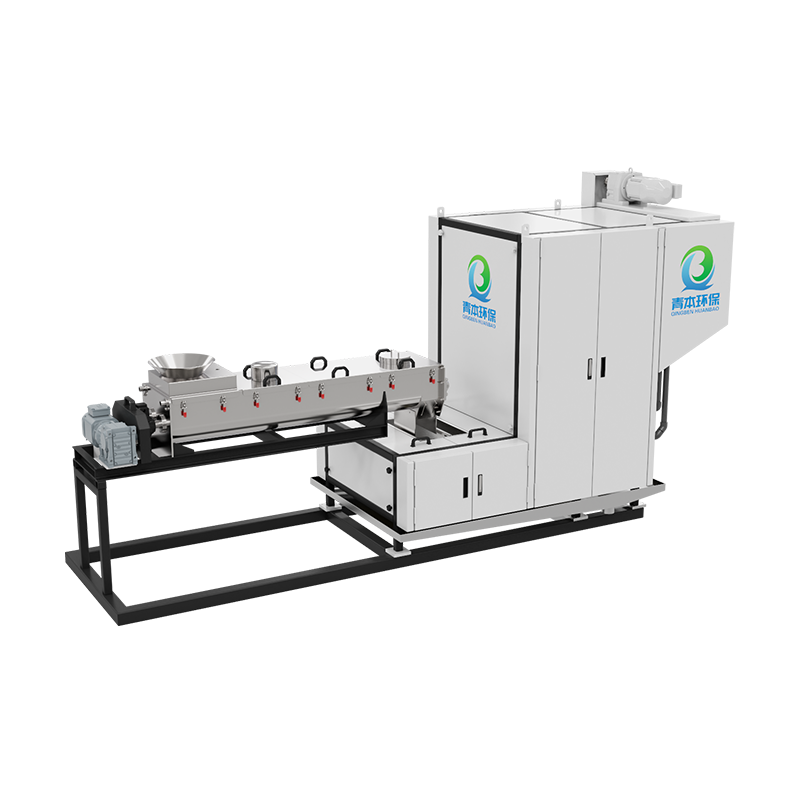
 Alto Pressure Belt Continuous Sludge Deep Dewatering Machine La pressa a nastro continua ad alta pressione applica un taglio bidimensionale per distruggere la stabilità colloidale, riducendo il volume dei fanghi e i costi di trasporto per gli impianti municipali. Visualizza il prodotto →
Essiccazione: dove decide il conto energetico
L’essiccazione termica è il punto in cui la riduzione dei rifiuti industriali smette di essere economica. Un essiccatore a nastro a bassa temperatura con pompa di calore fa evaporare normalmente un chilogrammo di acqua per circa 0,3 - 0,4 kWh di elettricità, perché recupera il calore latente appena rilasciato. Un essiccatore riscaldato a vapore o a gas necessita di circa 800-900 kWh di energia termica per tonnellata di acqua evaporata, oltre alla potenza del ventilatore e del trasportatore. In un sito con vero calore di scarto, tale divario si riduce; su un sito che acquista gas a prezzi di mercato, di solito non lo fa.
Il confronto è stato elaborato in modo più dettagliato nell'analisi di questo sito costi di essiccazione a bassa temperatura rispetto ad alta temperatura , e la conclusione vale in generale: asciugare solo quando la destinazione lo richiede.
Contenuto di solidi secchi della torta,% in peso. Gli intervalli variano in base alle caratteristiche e al condizionamento del mangime.
Una regola decisionale praticabile: asciugare solo se il percorso di smaltimento o riutilizzo richiede fisicamente un prodotto secco, o se la tariffa evitata per tonnellata bagnata supera il costo di essiccazione per tonnellata di acqua evaporata. In questo test, l'essiccazione per il coincenerimento in un forno da cemento spesso supera il limite. L'essiccazione semplicemente per ridurre il numero di movimenti dei camion di solito non funziona, a meno che il sito non abbia calore in eccesso che altrimenti verrebbe rifiutato.
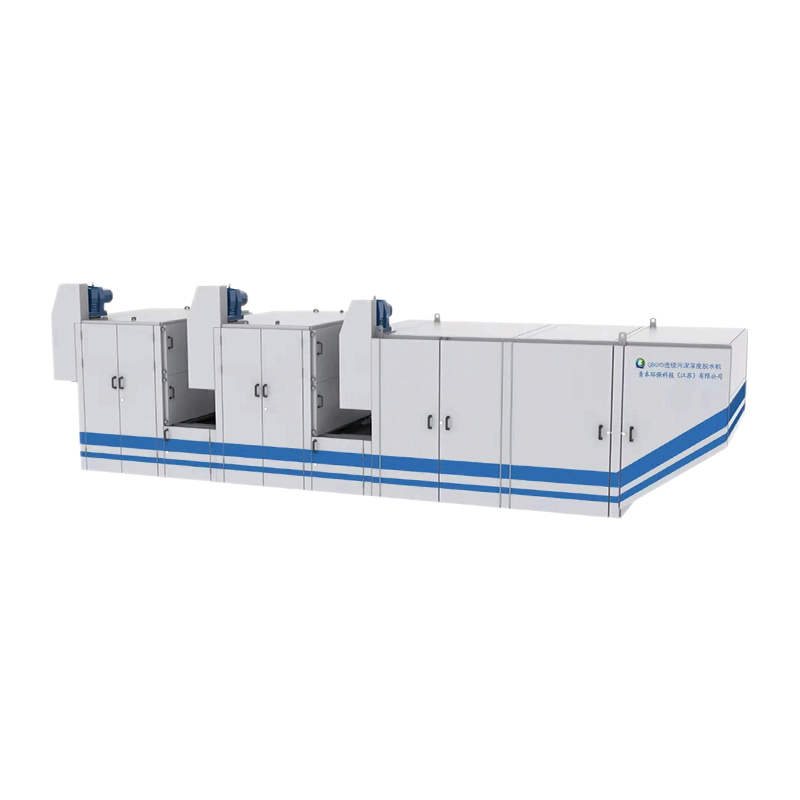
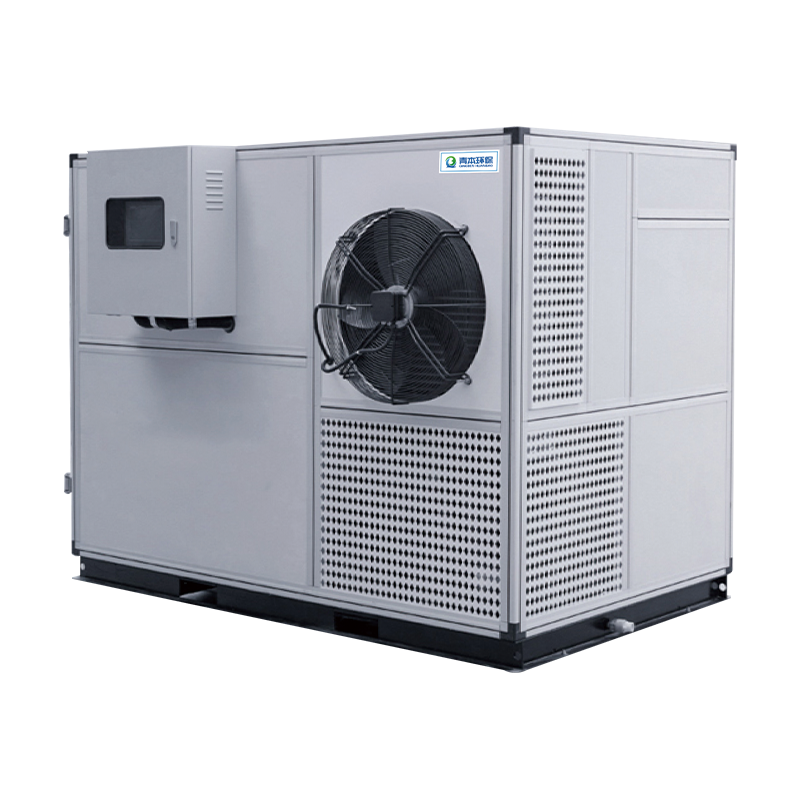
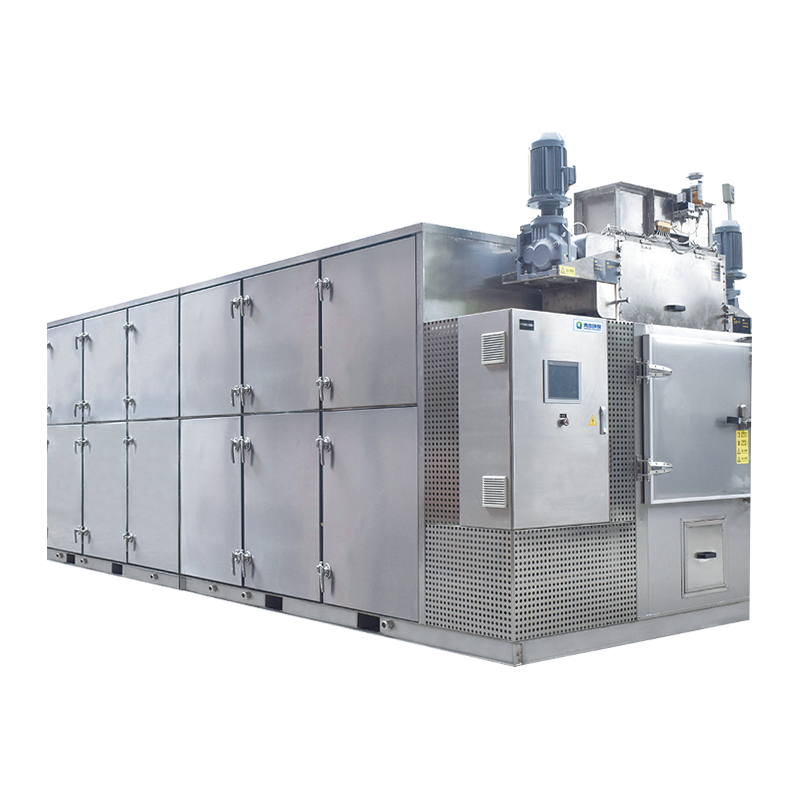 Basso Temperature Belt Type Sludge Drying Machine with Heat Pump La deumidificazione con pompa di calore recupera il calore latente nei fanghi secchi con aria di ritorno a 48–56°C, riducendo il volume quando è richiesto un prodotto secco. Visualizza il prodotto →
Realtà del retrofit: inserimento del treno in un impianto esistente
In pratica, i fanghi vincolano meno la progettazione rispetto all’edificio. La maggior parte dei progetti di riduzione dei rifiuti industriali sono modifiche di impianti che non sono mai stati progettati per loro, e i vincoli vincolanti sono solitamente fisici piuttosto che chimici:
Vista isometrica di una linea di riduzione del volume a tre stadi. Le cifre sono illustrative, basate su un'alimentazione del 2% di solidi secchi.
- Ingombro e headroom. Gli essiccatori sono alti; un essiccatore a nastro a pompa di calore può richiedere da quattro a sei metri di spazio verticale più un accesso di servizio sopra di esso.
- Memoria tampone. La disidratazione e l'essiccazione raramente procedono allo stesso ritmo, quindi un silo o una tramoggia per dolci tra di loro non è opzionale.
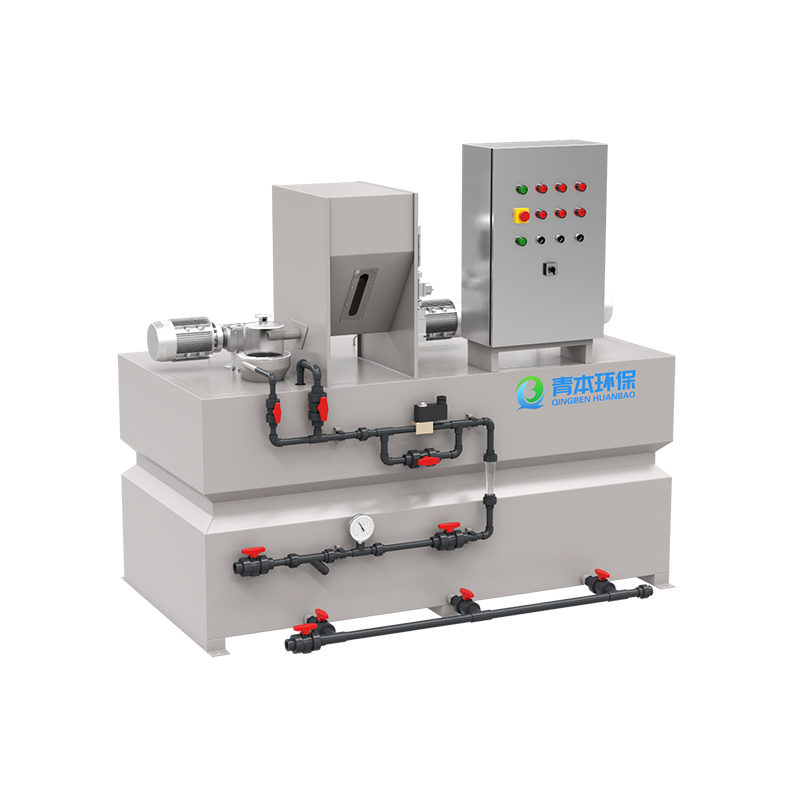
- Trucco polimerico. La precisione del dosaggio dipende dalla qualità e dalla temperatura costanti dell'acqua di diluizione e da qualcuno che possiede la calibrazione.
- Ventilazione e odore. Le stanze di disidratazione generano aerosol; l'essiccazione genera vapore. Entrambi devono essere progettati, non aggiunti in seguito.
- Capacità equilibrata. Un essiccatoio sovradimensionato alimentato da una pressa sottodimensionata funzionerà semplicemente a vuoto per la maggior parte del turno.
Cosa scrivere nella specifica
Specifiche vaghe sono la ragione principale per cui i progetti di drenaggio non vengono realizzati. Sei clausole svolgono la maggior parte del lavoro:
- Definisci l'alimentazione come una finestra, non come un singolo numero: intervallo di solidi secchi, contenuto di fibre e olio, temperatura e variazione stagionale.
- Richiedono un'essiccazione garantita della torta a una dose di polimero dichiarata, espressa in chilogrammi di polimero per tonnellata di solidi secchi.
- Esprimere la produttività in chilogrammi di solidi secchi all'ora, mai in metri cubi all'ora.
- Dichiarare il consumo di energia per tonnellata di acqua evaporata e definire il confine: include la composizione dei polimeri, la ventilazione e i trasportatori?
- Prima di firmare concordare un protocollo di prova di accettazione: chi fornisce i fanghi, quanto dura il ciclo e cosa succede se la garanzia non viene rispettata.
- Elencare esplicitamente le parti soggette ad usura, con durata e prezzo previsti: facchini a vite, tessuti filtranti, lame raschianti e guarnizioni.
Domande frequenti sulla riduzione dei rifiuti industriali
Q1. Cosa significa in pratica la riduzione dei rifiuti industriali?
Ciò significa ridurre la massa o il volume dei rifiuti che lasciano il sito e il percorso più veloce è solitamente rimuovere l’acqua. La prevenzione sulla linea di produzione è importante, ma la riduzione del volume mediante ispessimento, disidratazione ed essiccazione garantisce risparmi misurabili in poche settimane.
Q2. Quanto può ridurre il volume dei rifiuti una macchina per la disidratazione dei fanghi?
Passando dal 2% al 25% di solidi secchi si riduce il volume umido di circa il 90%. Nella maggior parte degli impianti ciò elimina la maggior parte dei viaggi di trasporto senza modificare nulla a monte della sala di disidratazione.
Q3. Qual è la differenza tra la disidratazione dei fanghi e l'essiccazione dei fanghi?
Disidratazione uses mechanical pressure to reach roughly 20–50% dry solids. Drying uses heat to reach 70–90%. Dewatering is far cheaper per tonne of water removed, so drying should follow it, not replace it.
Q4. Come scegliere le apparecchiature per il trattamento delle acque reflue industriali?
Inizia dal feed, non dalla brochure. Caratterizzare i solidi secchi, le fibre, l'olio e la variabilità, quindi selezionare la tolleranza a tale intervallo, la richiesta di polimeri e il turndown, e solo successivamente il picco di secchezza della torta.
Q5. Quali solidi secchi può raggiungere una macchina per la disidratazione dei fanghi con pressa a coclea?
Tipicamente 20–30% a seconda del fango. Le presse a vite sono adatte ad alimentazioni industriali oleose, fibrose e variabili e richiedono poca attenzione da parte dell'operatore, il che le rende una scelta comune per i progetti di retrofit.
Q6. Quanto costa il funzionamento di un essiccatore per fanghi a bassa temperatura?
Gli essiccatori a pompa di calore comunemente evaporano circa 0,3-0,4 kWh di elettricità per chilogrammo di acqua. Le alternative riscaldate a vapore possono richiedere molte volte più energia termica, quindi confronta sempre l'energia per tonnellata di acqua evaporata.