

L'acqua prodotta da un pozzo, l'acqua di lavaggio da un impianto alimentare e l'acqua di sentina da una nave condividono tutte un problema: il petrolio deve fuoriuscire prima che l'acqua possa essere riutilizzata o scaricata. La vera difficoltà non è la concentrazione totale dell’olio ma la dimensione delle goccioline. Il petrolio libero superiore a circa 150 micron aumenta in pochi minuti; l'olio emulsionato inferiore a 20 micron può rimanere stabile per settimane. Un sistema di separazione olio-acqua ben progettato si basa quindi su un treno a fasi piuttosto che su una singola macchina, iniziando con la rimozione grossolana e terminando con la lucidatura su misura per l’obiettivo di scarico o riutilizzo. Pianificazione degli ingegneri trattamento delle acque prodotte o più ampio trattamento delle acque reflue industriali i progetti seguono la stessa logica: caratterizzare prima il flusso, poi abbinare ciascuna tecnologia allo stato del petrolio che può effettivamente fornire.
La separazione olio-acqua inizia con la conoscenza dello stato dell'olio
Prima conclusione: il costo di separazione aumenta notevolmente al diminuire della dimensione delle goccioline. La rimozione dell'olio libero per gravità può costare solo pochi centesimi per metro cubo, mentre la rimozione dell'olio emulsionato può richiedere la flottazione, la filtrazione o l'uso di prodotti chimici a costi molto superiori. Conoscere lo stato dell'olio nel flusso d'acqua è quindi il passo più importante nella definizione di un sistema di separazione olio-acqua. Un'analisi della dimensione delle gocce di laboratorio, combinata con semplici test sui vasi, ti dice se la gravità da sola funzionerà o se è necessario aggiungere flottazione e filtrazione. Molte piante sottovalutano la frazione di olio emulsionato nel loro affluente e successivamente lottano con le variazioni dei permessi. Un investimento una tantum di poche centinaia di dollari in un laboratorio può far risparmiare decine di migliaia di rilavorazioni.
L'olio nelle acque reflue è generalmente diviso in quattro stati in base alla dimensione delle goccioline. La tabella seguente riassume ogni stato, il suo comportamento e le tecnologie applicabili.
| Stato del petrolio | Dimensione delle goccioline | Comportamento | Tecnologia tipica |
|---|---|---|---|
| Olio gratis | >150 micron | Sale in superficie in pochi minuti | Separatore API, schiumatoio |
| Olio disperso | 20-150 micron | Si alza lentamente; sensibile alle turbolenze | Coalescente a piastre, idrociclone |
| Olio emulsionato | 1-20 micron | Stabile grazie ai tensioattivi | DAF, membrana, demulsionante |
| Olio disciolto | <1 micron | Molecolare; non rimovibile per gravità | Carbone attivo biologico |
Tecnologie principali di separazione olio-acqua a confronto
Ogni tecnologia ha un involucro di lavoro che ne decide il posto nel treno di trattamenti. I separatori API rimangono il passaggio principale più economico per ottenere il petrolio libero, ma non possono rompere le emulsioni. I coalescenti a piastre migliorano la separazione per gravità riducendo la distanza verticale alla quale le goccioline devono salire. La flottazione ad aria disciolta (DAF) attacca microbolle alle goccioline di olio ed è oggi il passaggio secondario predefinito per l'olio emulsionato in molti impianti industriali. Gli idrocicloni offrono un'alternativa compatta per il petrolio libero e disperso, in particolare sulle piattaforme offshore dove l'impronta è limitata. La filtrazione a membrana consente di raggiungere livelli di olio molto bassi, ma comporta un maggiore rischio di energia e incrostazioni.
I demulsionanti chimici meritano una menzione perché spesso rappresentano il modo meno costoso per rompere un'emulsione compatta. Funzionano neutralizzando la pellicola interfacciale che stabilizza le goccioline, consentendo la coalescenza sotto delicata agitazione. Tuttavia, aggiungono costi operativi, creano fanghi chimici olio-acqua e richiedono un attento controllo del dosaggio, motivo per cui la maggior parte delle installazioni permanenti preferisce metodi fisici come DAF come fase secondaria.
Secondo le linee guida per la progettazione dei separatori API e i riferimenti per il trattamento delle acque reflue dell'EPA statunitense, questi intervalli di lavoro sono coerenti nelle installazioni di raffineria, petrolchimica, marina e municipale. Il grafico radar riportato di seguito mette a confronto tre tecnologie comuni in base a cinque criteri pratici.
Progettazione di un sistema di separazione olio-acqua multistadio
Inizia caratterizzando l'affluente: distribuzione delle dimensioni delle goccioline, concentrazione di olio, temperatura, contenuto di solidi e obiettivo di scarico o riutilizzo. Per le operazioni offshore nelle acque degli Stati Uniti, ad esempio, il limite EPA per oli e grassi ai sensi del 40 CFR Parte 435 è di 29 mg/l di media mensile e 42 mg/l di massimo giornaliero. I permessi terrestri sono spesso più severi, quindi la fase di lucidatura deve essere dimensionata di conseguenza.
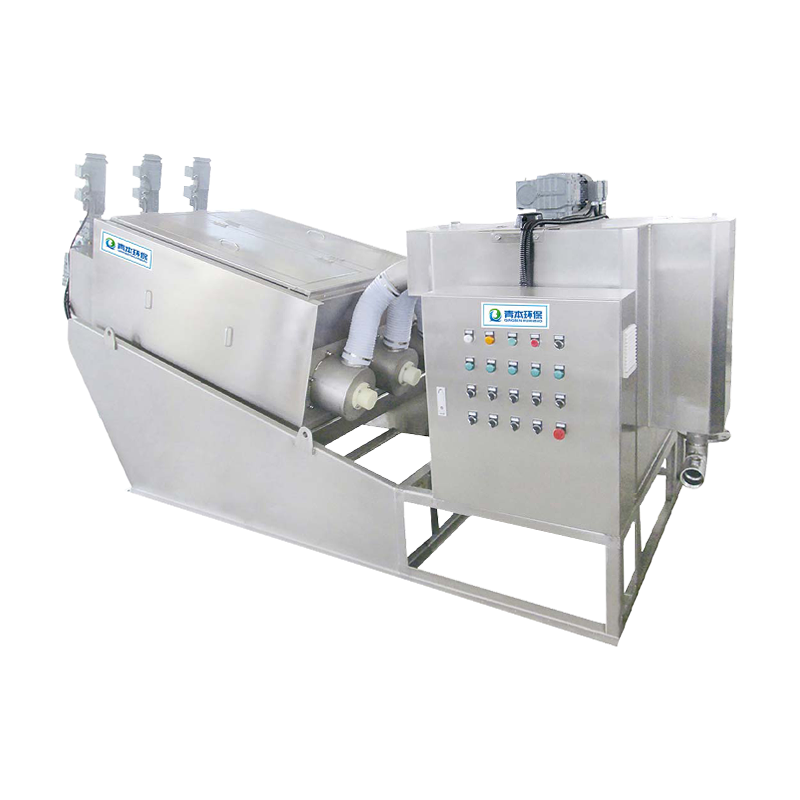
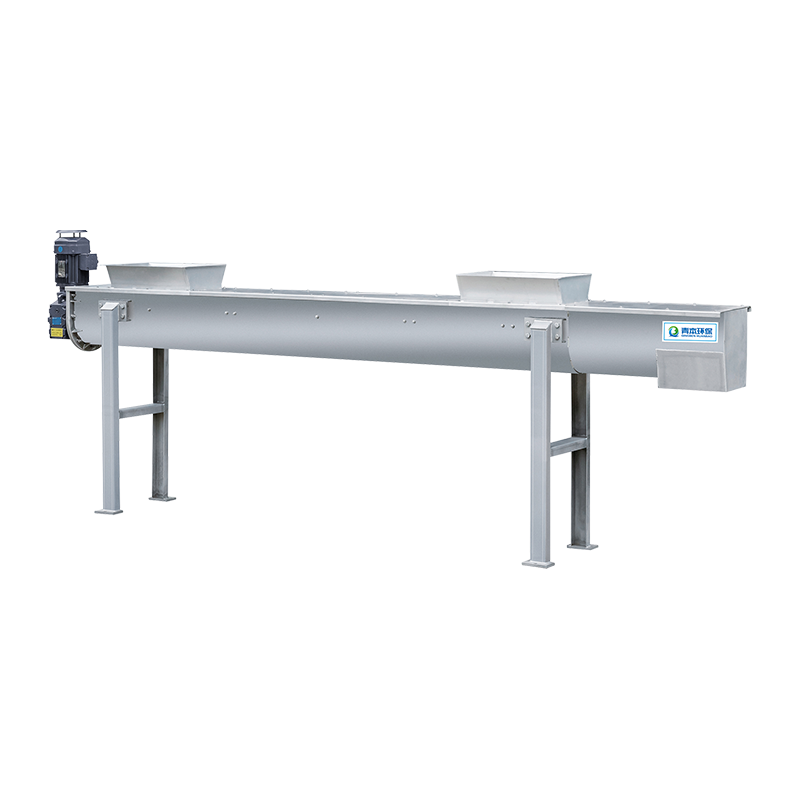
Passaggio 1: pretrattamento. Un vaglio meccanico rimuove i solidi grossolani e i detriti fibrosi che altrimenti ostruirebbero i mezzi di coalescenza a valle e gli ugelli di flottazione. Un vaglio a tamburo rotante è una scelta compatta per i flussi in ingresso che trasportano solidi sospesi.
 Vaglio a tamburo rotante per la fase di pretrattamento Questo vaglio meccanico compatto rimuove i solidi grossolani e i detriti fibrosi dagli affluenti, prevenendo l'intasamento e proteggendo i mezzi coalescenti a valle e gli ugelli di flottazione dall'abrasione. Visualizza il prodotto →
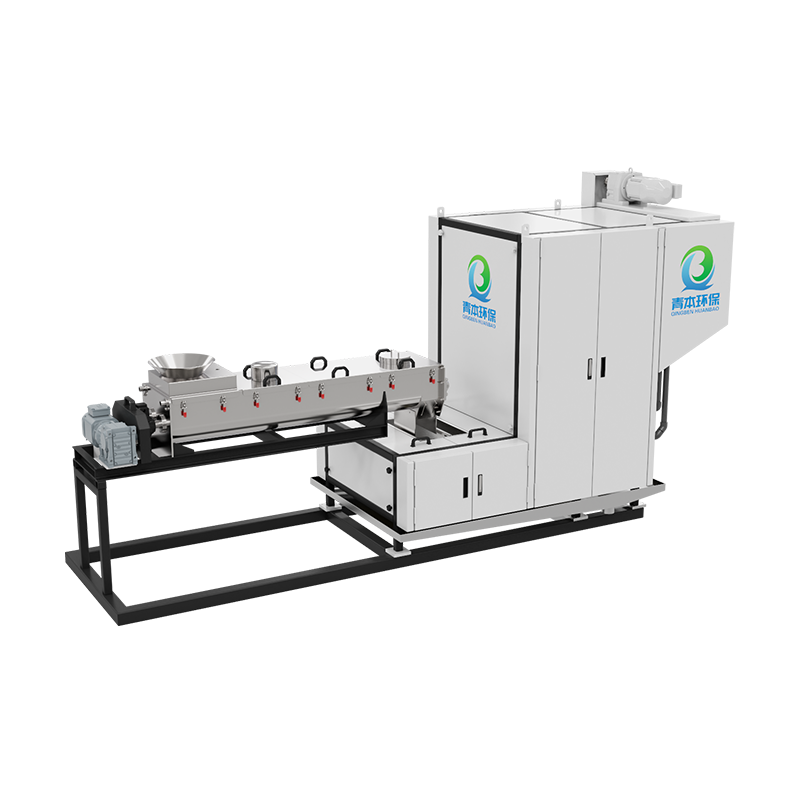
Passaggio 2: separazione per gravità primaria. Un separatore API o un coalescente a piastre rimuove la maggior parte del petrolio libero. La sabbia si deposita nello stesso serbatoio, proteggendo le pompe e gli strumenti a valle dall'abrasione. Un classificatore di sabbia quindi disidrata e scarica la sabbia sedimentata in una forma quasi asciutta.
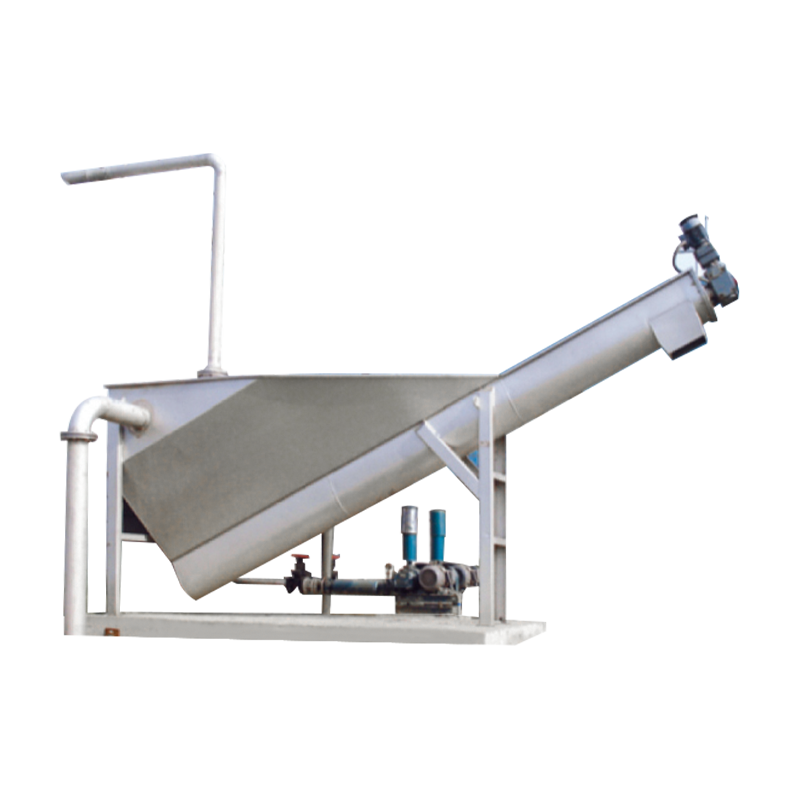 Classificatore di sabbia per la separazione sabbia-acqua Questo classificatore a coclea disidrata e scarica la sabbia depositata con umidità inferiore al 60%, proteggendo pompe e strumenti mantenendo il serbatoio di separazione primario pulito ed efficiente. Visualizza il prodotto →
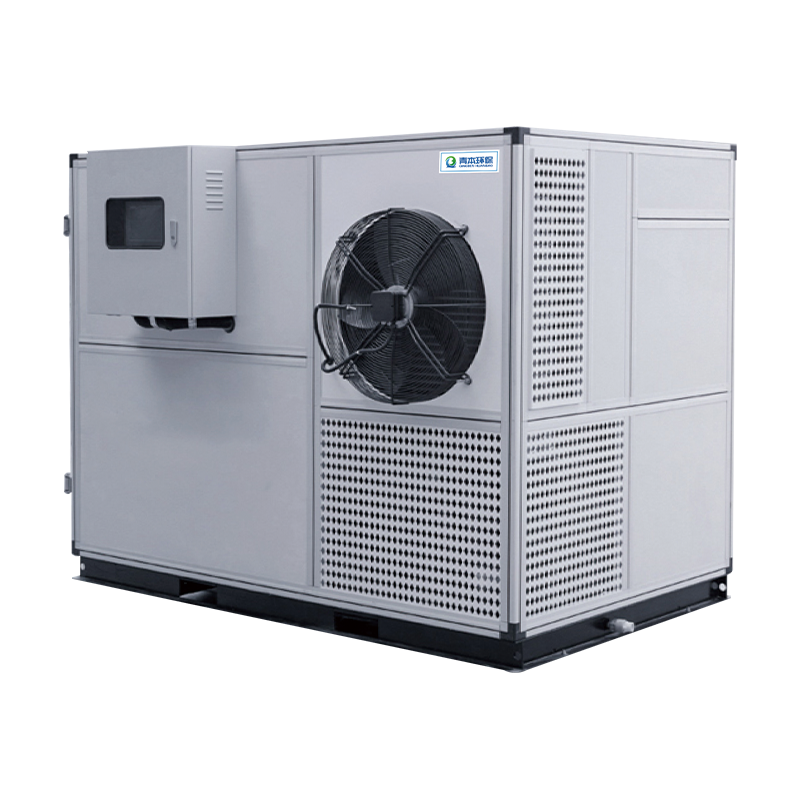
Passaggio 3: flottazione secondaria. Un'unità DAF rimuove l'olio disperso e parzialmente emulsionato attaccando microbolle alle goccioline, facendole galleggiare in superficie per la schiumatura. Le macchine orizzontali per la flottazione dell'aria si integrano bene nei layout dei serbatoi esistenti e richiedono meno spazio rispetto ai modelli verticali.
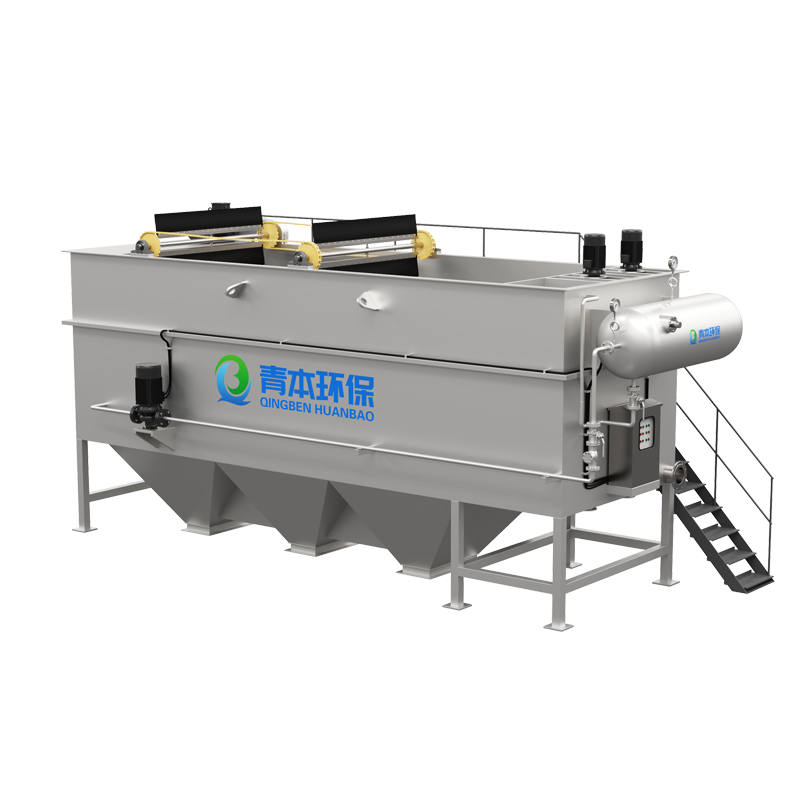 Macchina orizzontale per la flottazione dell'aria per la rimozione dell'olio Utilizzando microbolle per far galleggiare l'olio disperso ed emulsionato e i solidi sospesi, questa unità DAF migliora l'efficienza di separazione richiedendo meno spazio, rendendola ideale per la flottazione secondaria. Visualizza il prodotto →
Passaggio 4: lucidatura. La filtrazione a cartuccia, la separazione a membrana o l'adsorbimento con carbone attivo vengono aggiunti quando il limite di autorizzazione o le specifiche di riutilizzo richiedono livelli di olio inferiori a quelli che la sola flottazione può raggiungere. Lo strato di olio scremato dal separatore può essere recuperato se i volumi lo giustificano, mentre i fanghi oleosi provenienti dallo skimmer DAF in genere richiedono la disidratazione prima dello smaltimento fuori sito. Includere la gestione dei fanghi nel preventivo di progettazione evita sorprese durante la messa in servizio.
Un tipico separatore API in vista isometrica
Lista di controllo per la selezione dell'attrezzatura per la separazione olio-acqua
Basare la scelta dell'attrezzatura sulla tabella seguente riduce il rischio di sottodimensionamento o sovradimensionamento. L'esperienza sul campo dimostra che la maggior parte dei guasti dei separatori deriva dall'ignorare uno di questi sei parametri.
| Criterio | Perché è importante | Implicazioni progettuali |
|---|---|---|
| Portata e picchi | Il sottodimensionamento provoca il trascinamento di petrolio | Separatori dimensionali con flusso medio 1,25-1,5x |
| Dimensione delle goccioline distribution | Determina se la gravità può funzionare | Al di sotto dei 20 micron aggiungere DAF o membrana |
| Temperatura | Una temperatura più elevata riduce la viscosità | Il riscaldamento dei flussi freddi aiuta la velocità di risalita |
| Concentrazione di solidi | Intasa i coalescenti e gli ugelli di flottazione | Installare prima gli schermi e la rimozione della sabbia |
| Restrizioni chimiche | Alcuni siti limitano l'uso del demulsionante | Seleziona invece la separazione fisica |
| Limite del permesso | Imposta i requisiti di lucidatura | 29 mg/L contro 10 mg/L cambiano il corso |
I segnali che un sistema esistente è sottodimensionato includono una visibile patina oleosa nell'effluente, cartucce filtranti che si intasano in pochi giorni e un crescente consumo di prodotti chimici per la stessa qualità di alimentazione. Prima di investire in nuove attrezzature, misurare la reale distribuzione delle dimensioni delle goccioline su almeno un ciclo di produzione completo; i picchi diurni spesso modificano lo stato del petrolio più della concentrazione media.
Domande frequenti sulla separazione olio-acqua
Q1. Cos'è un separatore olio-acqua?
Un separatore olio-acqua rimuove l'olio dall'acqua utilizzando differenze di densità, coalescenza, flottazione, filtrazione o azione chimica. I tipi comuni includono separatori API, coalescenti a piastre, unità DAF e sistemi a membrana.
Q2. Come funziona un separatore olio-acqua API?
Un separatore API fornisce un flusso quiescente e un lungo tempo di ritenzione, in genere 1,5-2 ore, in modo che l'olio libero salga in superficie per la scrematura mentre i solidi sedimentati si raccolgono sul fondo.
Q3. Qual è la differenza tra olio libero ed emulsionato?
Il petrolio libero esiste sotto forma di goccioline più grandi di circa 150 micron e si separa per gravità. L'olio emulsionato è costituito da goccioline inferiori a 20 micron stabilizzate da tensioattivi, che richiedono flottazione, membrane o demulsionanti chimici.
Q4. Come si separa l'olio dall'acqua prodotta?
Il trattamento dell'acqua prodotta utilizza un treno a più stadi: idrocicloni o separatori a piastre per l'olio sfuso, DAF per la lucidatura secondaria e filtrazione o trattamento biologico se i limiti di scarico o reiniezione lo richiedono.
Q5. Qual è il limite di scarico per olio e grasso?
Lo standard offshore dell'EPA statunitense per l'acqua prodotta è di 29 mg/l di media mensile e 42 mg/l di massimo giornaliero ai sensi del 40 CFR Parte 435. I permessi a terra sono spesso più severi, comunemente 10-20 mg/l.
Q6. I coagulanti possono migliorare la separazione olio-acqua?
SÌ. I coagulanti a base di alluminio o ferro e i flocculanti organici neutralizzano la carica superficiale e promuovono la coalescenza delle goccioline, migliorando significativamente il DAF e l'efficienza di filtrazione per emulsioni strette.