

Un impianto municipale che utilizza 100 m³ al giorno di fanghi attivi di rifiuto con l’1% di solidi secchi non sta realmente spostando fanghi: sta spostando una tonnellata di solidi all’interno di 99 tonnellate di acqua, e ogni litro di quell’acqua viene pompato, immagazzinato, agitato, trasportato su camion e fatturato. Addensare gli stessi fanghi al 5% di solidi prima che lascino la vasca e il volume scenda a 20 m³. Niente è stato bruciato, niente è stato aggiunto e ogni chilogrammo di solidi è ancora lì.
Questa singola relazione spiega la maggior parte di ciò che funziona nella riduzione del volume dei fanghi e la maggior parte di ciò che va storto quando un impianto acquista le apparecchiature nell’ordine sbagliato.
L’aritmetica: il volume segue il contenuto di solidi, non il tonnellaggio
Poiché i fanghi sono costituiti principalmente da acqua, il loro volume varia quasi esattamente con l'inverso della concentrazione di solidi. Raddoppia la percentuale di solidi e dimezzi il volume; moltiplicalo per cinque e mantieni un quinto. La tabella seguente applica tale relazione a un impianto che genera una tonnellata di solidi secchi al giorno.
| Contenuto di solidi | Volume umido per tonnellata DS | L'acqua viene ancora gestita | Fase tipica |
|---|---|---|---|
| 1% | 100 m³ | 99 m³ | Fanghi attivi grezzi o di scarto |
| 3% | 33 m³ | 32 m³ | Gravità o tamburo addensato |
| 5% | 20 m³ | 19 m³ | Mangime ben addensato |
| 20% | 5 m³ | 4 m³ | Torta con pressa a vite o centrifuga |
| 30% | 3,3 m³ | 2,3 m³ | Torta a cintura ad alta pressione |
| 90% | 1,1 m³ | 0,1 m³ | Biosolidi essiccati |
Notare l'asimmetria. Passando dall'1% al 5% si rimuove circa l'80% del volume in una delle operazioni unitarie più economiche in loco. Passare dal 20% al 30% rimuove solo un altro terzo di ciò che rimane, ma quel terzo è spesso esattamente ciò che decide se una torta supera il filtro della vernice o il test di taglio di una discarica, o se si paga per un camion in più ogni giorno.
Dove esce effettivamente l'acqua: quattro fasi, quattro lavori
Ispessimento, disidratazione, essiccazione e smaltimento finale non sono intercambiabili. Ciascuno inizia da un diverso livello di solidi, ciascuno costa una quantità diversa per litro di acqua rimossa e ciascuno fallisce a modo suo.
- Ispessimento (1-5% DS). Rimuove l'acqua libera che drena o galleggia via quasi senza apporto di energia. Il litro più economico in loco e impedisce il dimensionamento di ogni unità a valle con alimentazione diluita.
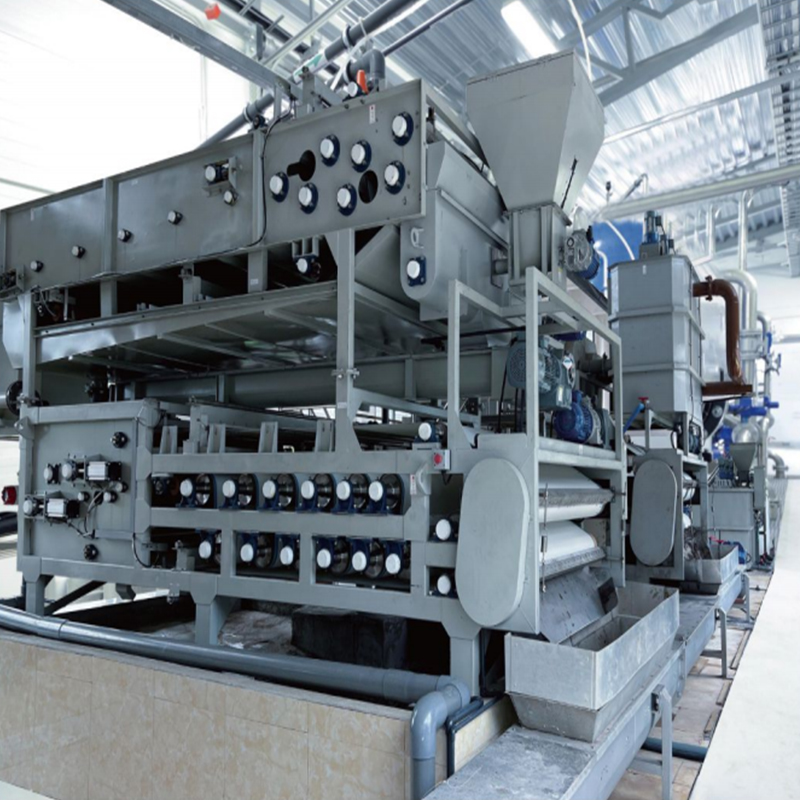
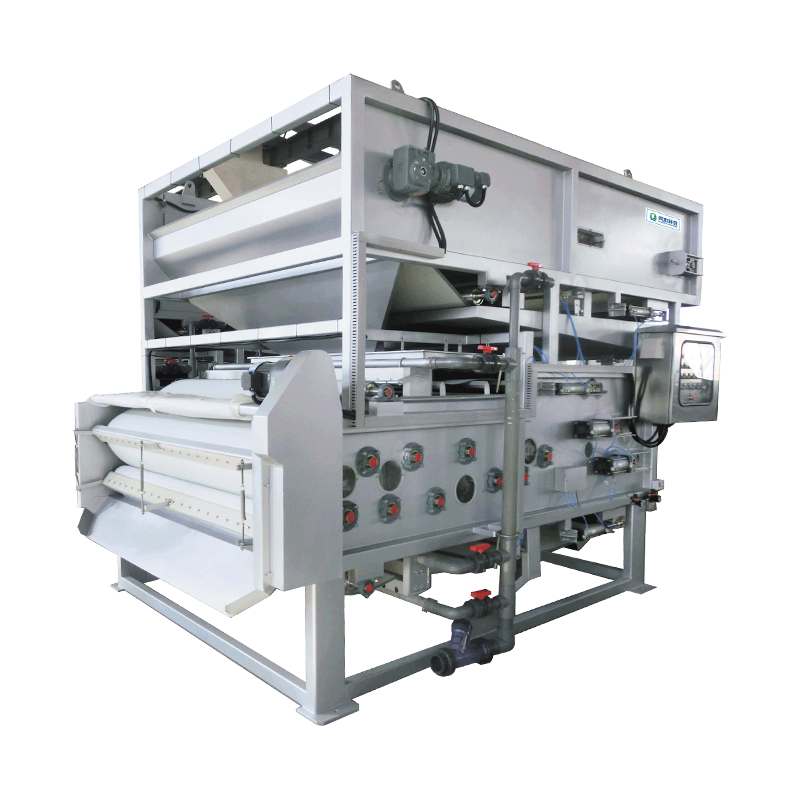
- Disidratazione (20-35% DS). Pressione meccanica o forza centrifuga più polimero. È qui che il volume diventa gestibile e dove si concentra la maggior parte dei costi operativi.
- Essiccazione (70-90% DS). Evaporazione termica. Il calore latente dell’acqua è di circa 2.260 kJ/kg, quindi una tonnellata di acqua necessita di circa 630 kWh di calore prima di qualsiasi perdita di efficienza: un costo di gestione elevato che viene ripagato solo con costosi percorsi di smaltimento.
- Riutilizzare o disposal. Discarica, applicazione in discarica, incenerimento o coprocessamento in cementifici. Ogni percorso ha la propria aridità e soglia di qualità.
Fase 1: L'ispessimento è il litro più economico che potrai mai rimuovere
Gli intervalli operativi tipici indicati nella progettazione del processo sono 2-4% DS per l'ispessimento per gravità dei fanghi attivi di rifiuto, 3-5% DS per la flottazione con aria disciolta e 4-8% DS per unità di preconcentrazione a tamburo rotante o a coclea. Su un flusso di 100 m³/giorno, il passaggio dall'1% al 5% prima della disidratazione toglie permanentemente circa 80 m³ di acqua dalla bolletta della cisterna e ogni pompa, tubo e serbatoio a valle può essere di dimensioni più piccole.
Tre cose che rovinano silenziosamente le prestazioni di ispessimento
- Fango ammassato. La crescita filamentosa dà luogo ad una scarsa sedimentazione negli addensatori a gravità e ad una scarsa flottazione nelle unità DAF; la preconcentrazione meccanica lo gestisce con più grazia perché non dipende dalla densità.
- Sovradosaggio di polimeri. Il riporto ritorna all'inizio del lavoro e si aggiunge al carico biologico che stavi cercando di ridurre.
- Tempo di residenza. Lunghi tempi di permanenza negli addensanti aperti rilasciano fosforo e generano odori; le opzioni coperte o ispessite meccanicamente evitano il problema.
Laddove lo spazio è limitato, un'unità di preconcentrazione installata immediatamente a monte della pressa di disidratazione garantisce solitamente la riduzione del volume più rapida per metro quadrato di superficie.
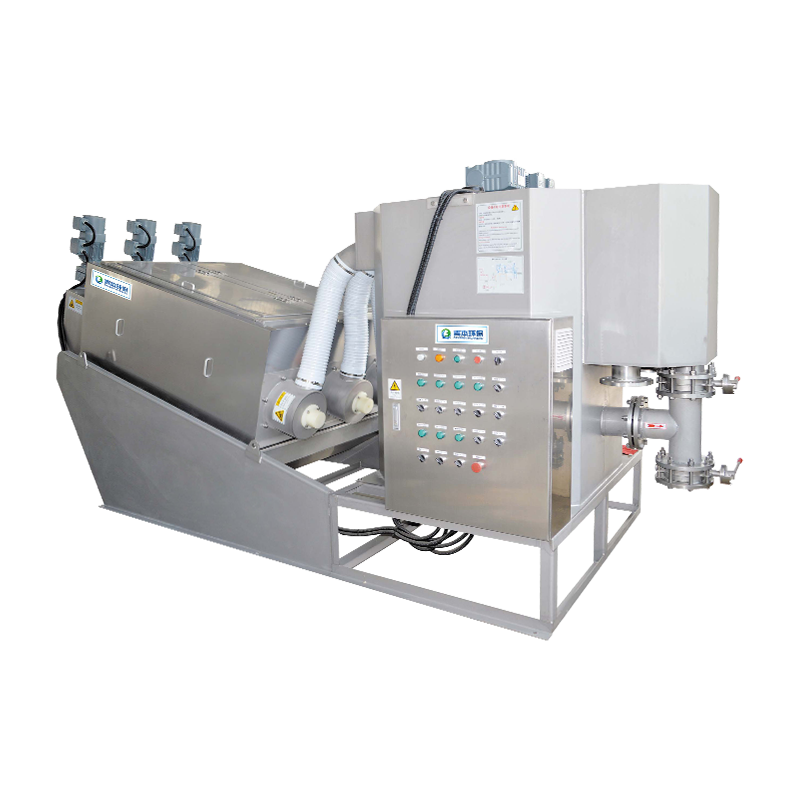
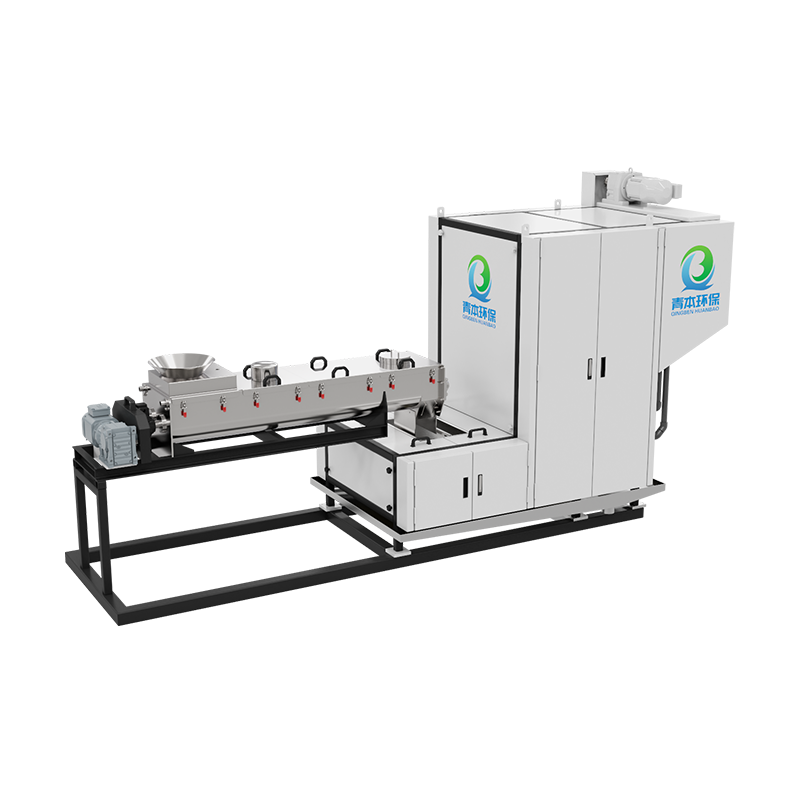
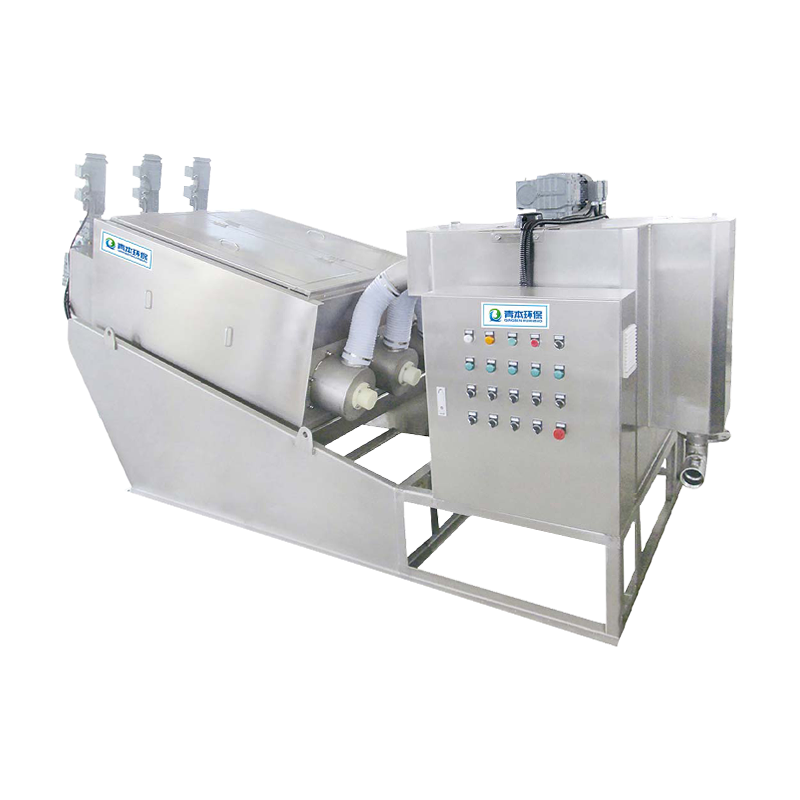 Macchina per la preconcentrazione dei fanghi con pressa a vite Un'unità di preconcentrazione per impianti con spazio limitato, installata a monte del sistema di disidratazione per ridurre il carico a valle ed evitare un serbatoio di ispessimento separato. Visualizza il prodotto →
Fase 2: Disidratazione: scegli la torta, quindi scegli la macchina
Le tecnologie si sovrappongono fortemente sui fanghi diluiti e divergono nettamente quando si spinge per ottenere un elevato contenuto di solidi nella torta. Gli intervalli riportati di seguito riflettono i dati comuni dei fornitori e delle guide alla progettazione; confermare sempre con prove al banco sui propri fanghi, perché la selezione del polimero può spostare i risultati di diversi punti.
| Tecnologia | ERA una torta | Torta mista/primaria | Polimero e utilità |
|---|---|---|---|
| Filtropressa a nastro | 18-22% DS | 22-28% DS | Polimero da moderato ad alto, acqua di lavaggio del tessuto filtrante |
| Pressa a vite | 20-25% DS | 25-35% DS | Polimero inferiore, poca acqua di lavaggio, tollera l'alimentazione sottile |
| Centrifuga | 20-25% DS | 25-30% DS | Alta potenza, sensibile alla grana |
| Disidratazione profonda della cinghia ad alta pressione | 30-40% DS | 35-45% DS | Alto polimero, necessita di mangime condizionato |
| Filtropressa a piastre | 30-38% DS | 35-45% DS | Operazione in batch, più manodopera |
La curva è il numero che appare sulla fattura. Al 20% DS ogni tonnellata secca diventa cinque tonnellate umide; al 30% diventa 3,3; al 40% diventa 2,5. Per un impianto che produce tre tonnellate di materiale secco al giorno, il passaggio dal 20% al 30% rimuove circa cinque tonnellate di panello umido dalla strada ogni singolo giorno: un passaggio che di solito ripaga un aggiornamento del drenaggio profondo ben prima della fine della sua vita utile.
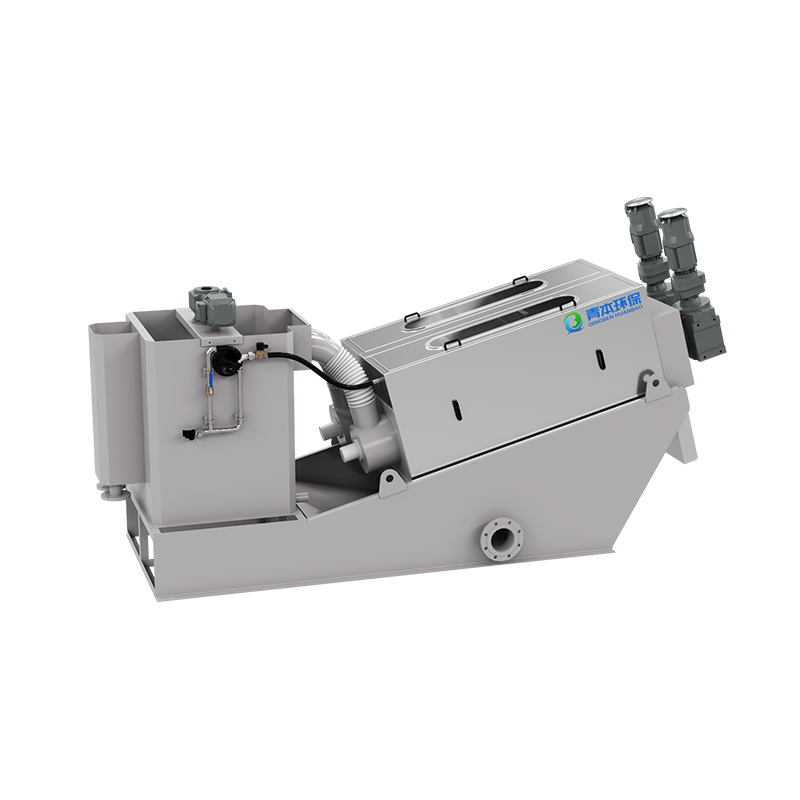 Macchina per la disidratazione dei fanghi con pressa a vite Una pressa a vite a funzionamento continuo che ispessisce e disidrata i fanghi, aiutando a sollevare i solidi della torta prima di qualsiasi fase di essiccazione ad alta intensità energetica. Visualizza il prodotto →
Fase 3: L'essiccazione trasforma un problema di trasporto in un problema energetico
L'essiccazione è l'unica fase che trasforma i fanghi da un solido umido a un prodotto. È anche il passaggio più spesso acquistato per il motivo sbagliato. Poiché l’evaporazione è ad alta intensità energetica, l’essiccazione ha senso solo quando si applica almeno una delle tre condizioni: lo smaltimento è molto costoso o limitato dalla legge, il materiale essiccato ha un vero e proprio percorso di riutilizzo come il co-trattamento in un forno da cemento o l’applicazione sul terreno, oppure il calore di scarto è disponibile in loco a un costo marginale prossimo allo zero.
Gli essiccatori a nastro a bassa temperatura che funzionano a circa 40-75°C con una pompa di calore o calore di scarto recuperato sono la scelta comune per gli impianti municipali, poiché evitano i problemi di odore e di gestione dei volatili dell'essiccazione a tamburo ad alta temperatura. Le unità a camera che utilizzano la tecnologia di congelamento sotto vuoto sono adatte per installazioni più piccole o in container in cui prevale l'ingombro.
Un avvertimento pratico: i biosolidi essiccati sono polverosi, igroscopici e possono riassorbire l'umidità, quindi pianificare lo stoccaggio e il trasporto prima di mettere in funzione l'essiccatore, non dopo.
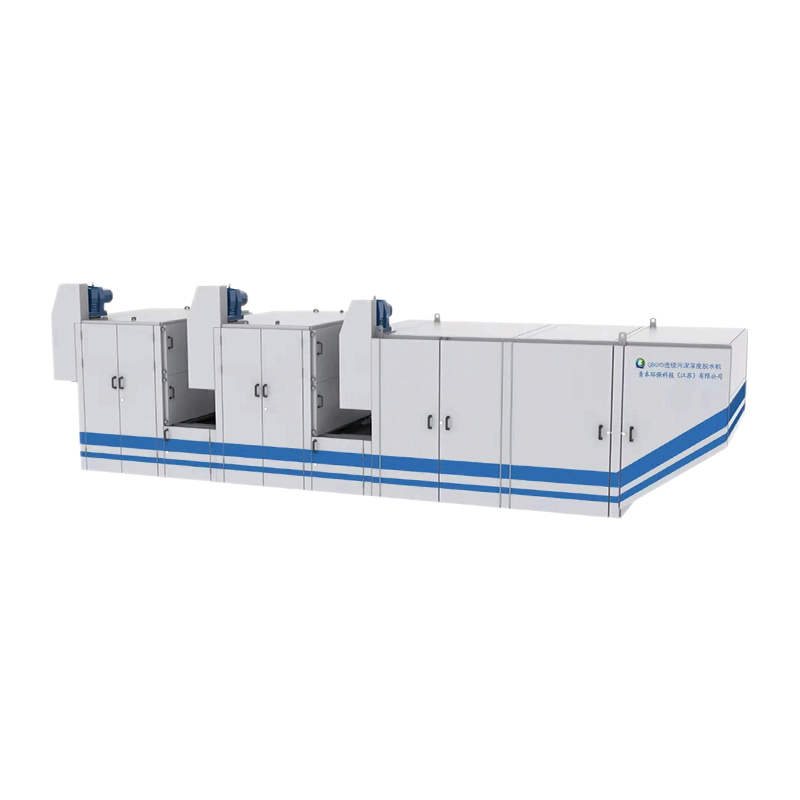
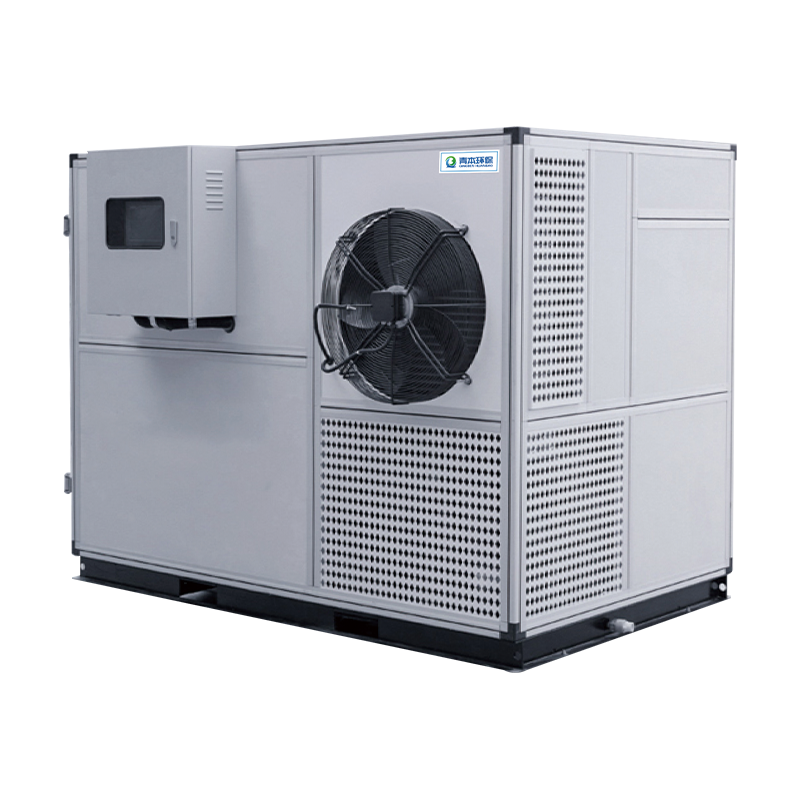
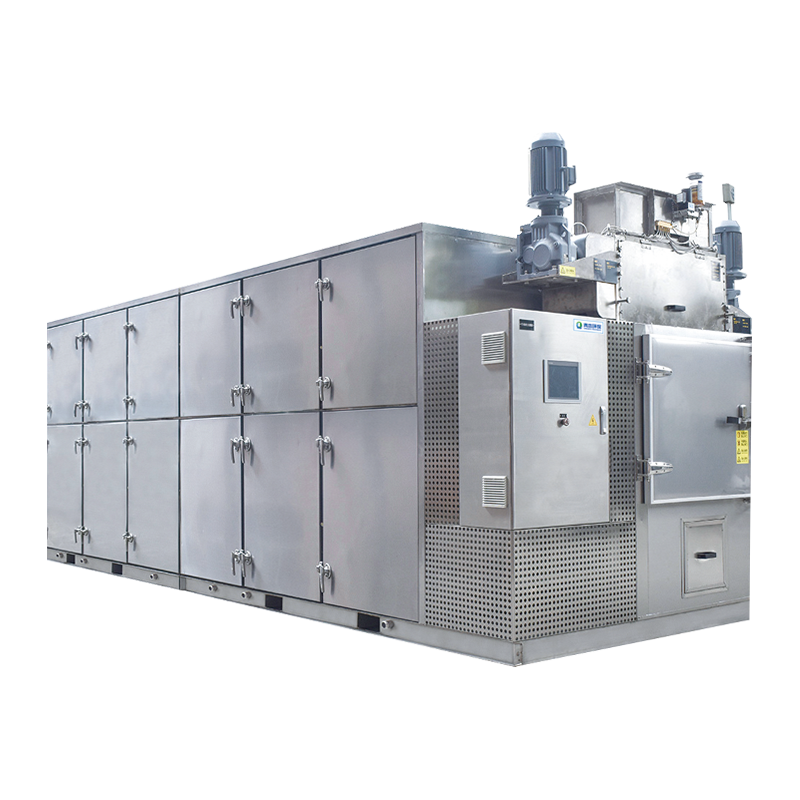 Essiccatore per fanghi a nastro a bassa temperatura Un essiccatore a nastro a pompa di calore a bassa temperatura che deumidifica e ricicla il calore, adatto agli impianti che necessitano di biosolidi essiccati e possono gestire lo stoccaggio. Visualizza il prodotto →
Ridurre prima la massa: apportare modifiche che riducono i fanghi prima che qualsiasi attrezzatura venga messa in funzione
Ogni chilogrammo di solidi secchi che eviti di generare è un chilogrammo che non addenserai, disidraterai, asciugherai, immagazzinerai o trasporterai mai. Queste leve sono generalmente più economiche dei nuovi macchinari e spesso trascurate:
- Eseguire una durata dei fanghi più lunga. L'estensione del tempo di ritenzione dei solidi riduce sostanzialmente la resa osservata: i valori di progettazione tipici suggeriscono che i fanghi in eccesso possono diminuire di un terzo o più quando SRT passa da circa 5 giorni a circa 20. Il compromesso è una maggiore energia di aerazione e un serbatoio più grande.
- Controllare il dosaggio dei prodotti chimici. Il condizionamento di calce e ferro aggiunge massa reale. Un aumento del 20-30% dei solidi secchi derivante dal condizionamento della calce è comune e quella massa extra viene ripagata in ogni fase a valle.
- Controllare precocemente il bulking filamentoso. I fanghi che si depositano male si addensano male e si disidratano male, quindi la stessa tonnellata secca occupa più volume su entrambe le estremità del treno.
- Tieni fuori la sabbia e le schermature. La sabbia è inerte, abrasiva e impossibile da disidratare; ogni tonnellata rimossa dal classificatore sabbia è una tonnellata che non raggiunge mai la pressa.
- Recuperare i solidi dal surnatante e filtrare. Restituire le multe al responsabile dello stabilimento non fa altro che ricircolare la massa e aumentare la domanda di polimeri.
Cosa verificare prima di acquistare un sistema di riduzione del volume
La maggior parte dei progetti sui fanghi deludenti non sono dovuti a guasti alle apparecchiature, bensì a guasti alle specifiche. Quattro controlli ne catturano la maggior parte.
| Controlla | Perché è importante | Chiedi |
|---|---|---|
| Base di garanzia | La secchezza della torta indicata sui fanghi nel migliore dei casi raramente sopravvive al contatto con il mangime reale | Metodo di prova, tipo di fango e se la garanzia si applica ai tuoi fanghi |
| Consumo di polimeri | Di solito il costo operativo singolo più grande dopo la manodopera | Chilogrammi di polimero per tonnellata secca, per iscritto |
| Comportamento a carico parziale | Pochi impianti funzionano secondo il flusso previsto tutto l'anno | Prestazioni e stabilità al 40-50% dell'avanzamento di progetto |
| Qualità del filtraggio | I solidi restituiti alla testa dell'opera diventano un carico ricircolante nascosto | Concentrazione dei solidi sospesi e portata di ritorno |
Aiuta anche il confronto con impianti che trattano fanghi simili. Gli impianti municipali e quelli industriali differiscono nettamente nel comportamento della torta e rivedere gli impianti reali è spesso più veloce che leggere un'altra scheda tecnica: il trattamento delle acque reflue comunali riferimento e quello consegnato elenco dei casi di progetto sono utili punti di partenza per il dimensionamento di un retrofit.