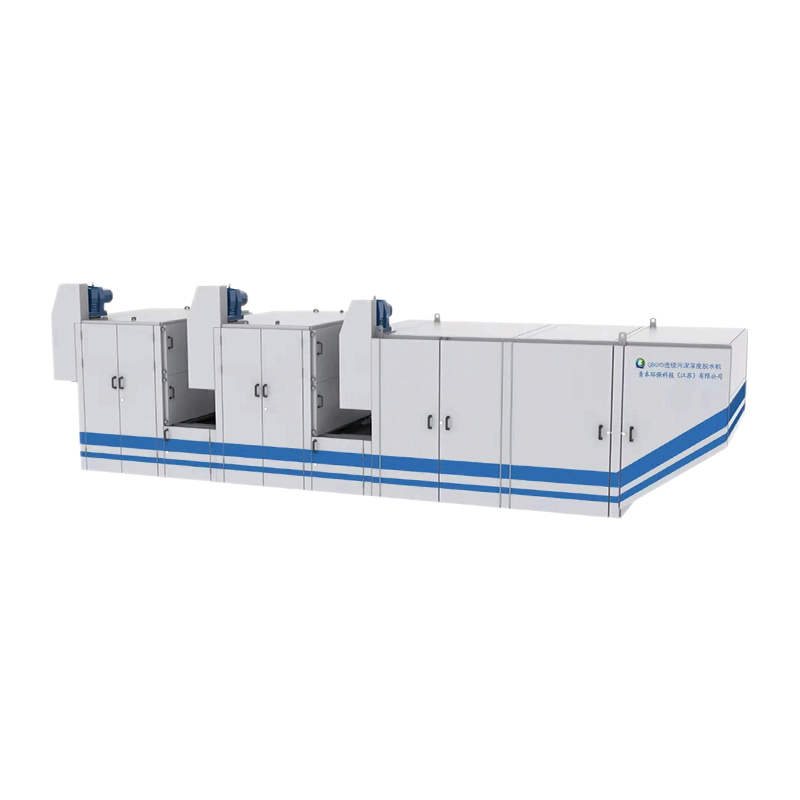


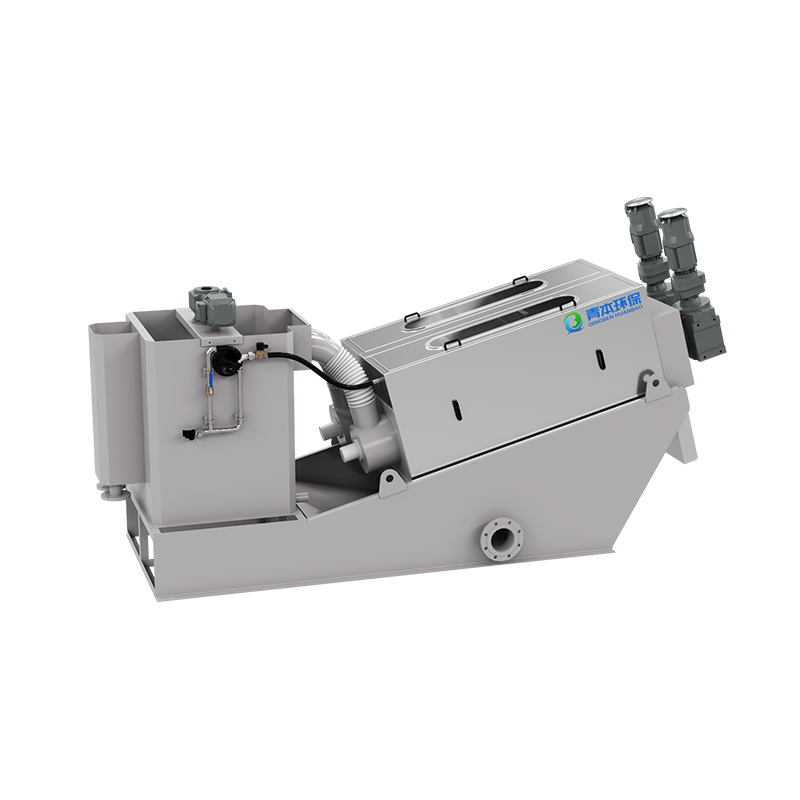
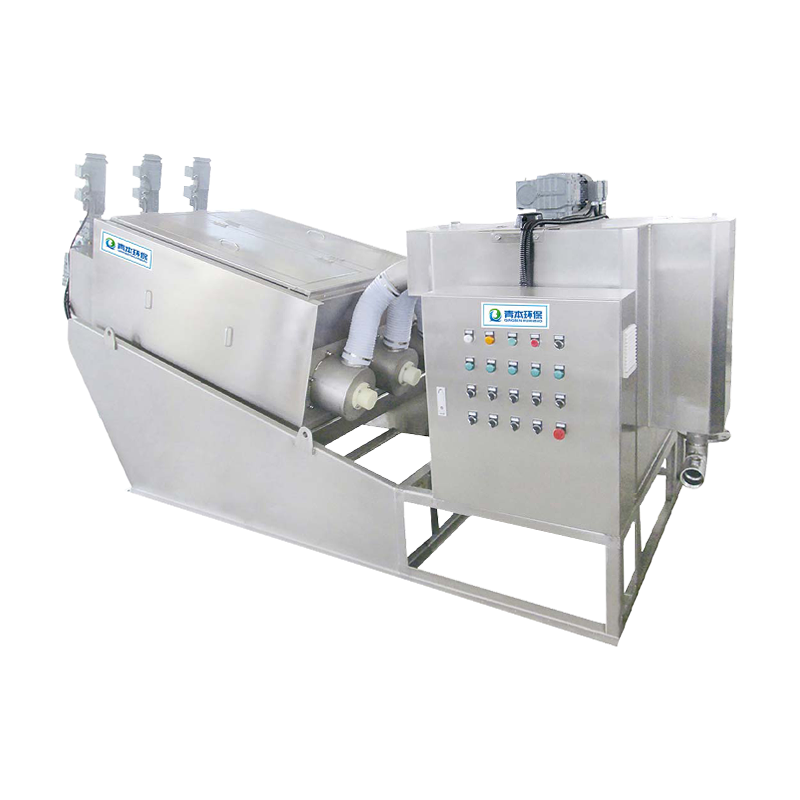
Un impianto che disidrata fino all’80% di umidità sposta comunque quattro tonnellate di acqua per ogni tonnellata di solidi secchi. Il trasportatore lo fattura come fango, l'inceneritore lo carica in base al peso e nessuna di quell'acqua ha mai avuto bisogno di lasciare il sito. Quel singolo numero, ovvero l'acqua non rimossa, è il motivo per cui un essiccatore di fanghi a risparmio energetico spesso si ammortizza più velocemente di qualsiasi altro elemento della linea di fanghi.
Innanzitutto la conclusione: il carico connesso più basso su una scheda tecnica non è il costo di esercizio più basso. Un'asciugatrice che funziona con l'acqua a 85–90 °C che già possiedi, o con il calore recuperato dai suoi stessi scarichi, normalmente batterà una macchina con una targhetta più piccola ma con una richiesta di vapore ad essa collegata. Il resto di questa pagina spiega come confrontare onestamente queste opzioni e dove si nascondono effettivamente le perdite.
Dove va effettivamente l'energia in un essiccatore di fanghi
L'evaporazione dell'acqua è fisica, non marketing. A 100 °C, l’acqua assorbe circa 2.260 kJ per chilogrammo per cambiare fase, e un essiccatore ben costruito ne necessita ancora da 1,2 a 1,8 volte circa una volta contati il riscaldamento dell’aria, le perdite nelle pareti e l’umidità residua nello scarico. Con un’umidità di alimentazione dell’80%, ogni tonnellata di solidi secchi significa circa quattro tonnellate di acqua da evaporare, quindi il limite teorico si aggira intorno ai 9 GJ per tonnellata di solidi prima che venga aggiunta una singola inefficienza.
La differenza tra una buona macchina e una scadente sta quasi tutta in ciò che accade al calore che non raggiunge mai l’acqua. Gli essiccatori rotativi e a letto fluido ad alta temperatura riscaldano grandi volumi d'aria a 300–500 °C e li scaricano a 90–120 °C; lo scarico trasporta una parte importante dell'energia acquistata direttamente dal camino. Gli essiccatori a bassa temperatura mantengono la maggior parte dell'aria in un circuito chiuso e condensano l'umidità invece di espellerla nell'atmosfera, che è esattamente il punto in cui si ottengono i risparmi.
Perché la bassa temperatura di solito vince sui costi di esercizio
In un essiccatore a pompa di calore, l'aria a 40–80 °C passa sopra la torta bagnata, assorbe l'umidità, quindi incontra una serpentina fredda dell'evaporatore dove l'acqua si condensa. Il condensatore restituisce il calore latente direttamente all'aria di processo. I coefficienti di prestazione tipici per quel circuito sono compresi tra 2,5 e 4, che si traducono in circa 0,25-0,4 kWh di elettricità per chilogrammo di acqua evaporata, senza alcun collegamento al vapore.
Se il sito invia già acqua a 85–90 °C a una torre di raffreddamento (acqua della camicia del motore, raffreddamento del compressore o ritorno del riscaldamento del digestore) un essiccatore a nastro può utilizzarla direttamente e solo le ventole e gli azionamenti assorbono energia. Questa è la configurazione in cui il divario rispetto a un'unità riscaldata a vapore diventa più ampio ed è comune impianti comunali di trattamento delle acque reflue e nelle fabbriche di alimenti e bevande che utilizzano refrigeratori tutto l'anno.
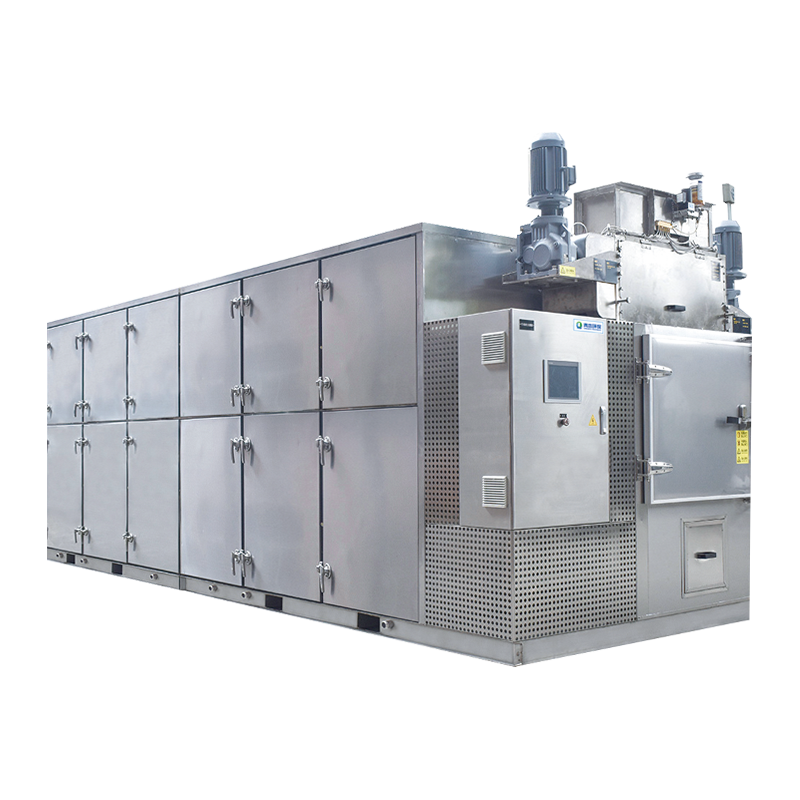 Essiccatore per fanghi a nastro a pompa di calore a bassa temperatura Essiccatore a nastro completamente chiuso con deumidificazione a pompa di calore con aria di ripresa a 48–56°C, con modelli modulari da 750 a 32.400 kg/24h per la riduzione dei fanghi. Visualizza il prodotto →
I risparmi secondari sono più silenziosi ma reali: nessuna caldaia, nessuna ispezione dei recipienti a pressione, nessuna superficie a 400 °C da ritardare e un prodotto in uscita a 40–60 °C anziché vicino a 100 °C, quindi ci sono meno polvere e meno composti odorosi volatilizzati da gestire a valle.
Il bilancio di massa determina le dimensioni, non la brochure
Gli essiccatori vengono venduti in chilogrammi di acqua evaporata all'ora, ma gli acquirenti spesso confrontano "tonnellate di torta all'ora", il che non significa nulla senza un'umidità in ingresso e in uscita dichiarata. Due macchine da 500 kg/h di torta gestiscono compiti molto diversi se una viene quotata dall'85% al 60% e l'altra dall'80% al 20%. Passare prima alla rimozione dell'acqua, ogni volta.
| Umidità finale | Massa della torta bagnata (t) | Acqua rimossa (t) | Riduzione della massa rispetto al mangime |
|---|---|---|---|
| 80% (solo disidratato) | 50.0 | 0.0 | — |
| 60% | 25.0 | 25.0 | 50% |
| 40% | 16.7 | 33.3 | 67% |
| 30% | 14.3 | 35.7 | 71% |
| 10% | 11.1 | 38.9 | 78% |
Leggete la tabella tenendo presente l'ultimo tratto: passando dall'80% al 30% si rimuovono 35,7 t di acqua per 10 t di solidi secchi, mentre spingendosi al 10% si rimuovono solo 3,2 t in più. Quelle ultime 3,2 t sono l'acqua più costosa dell'intero processo, perché costa tempo di permanenza, area della cintura e altezza dell'edificio. Molte piante si fermano sensibilmente al 30–40% di umidità e bruciano o co-compostano il risultato.
Tre configurazioni e chi si adatta a ciascuna
Essiccatore a nastro a bassa temperatura con pompa di calore integrata
Questa è la scelta predefinita per gli impianti senza una fonte di calore economica. Nastri modulari, da due a quattro zone di temperatura e un circuito d'aria sigillato fanno sì che l'unità possa rimanere all'interno senza camino e la condensa possa essere restituita alla testa dello stabilimento. Il compromesso è che tutto il calore proviene dall’elettricità, quindi il valore della macchina dipende fortemente dalla tariffa e da quanto carico puoi spostare in orari a basso costo.
Macchina per l'essiccazione dei fanghi a calore di scarto a bassa temperatura Essiccatore modulare a bassa temperatura per siti con acqua calda recuperata, che offre una rimozione standard dell'acqua da 10.000 a 50.000 kg/24 ore e controllo PLC. Visualizza il prodotto → Essiccatore a bassa temperatura alimentato dal calore disperso
Quando l'acqua a 85–90 °C viene già raffreddata in uno scambiatore di calore, utilizzarla per essiccare i fanghi trasforma un problema di smaltimento in un dissipatore di calore gratuito. Il consumo di elettricità si riduce a ventilatori, azionamenti e controlli – spesso un ordine di grandezza inferiore a quello di un’unità a pompa di calore – e l’essiccatore diventa un utile dispositivo di raffreddamento per l’impianto. Controlla la disponibilità stagionale di quell'acqua prima di dimensionare la cintura; è necessario eseguire il backup di una fonte solo estiva o accettare il throughput come stagionale.
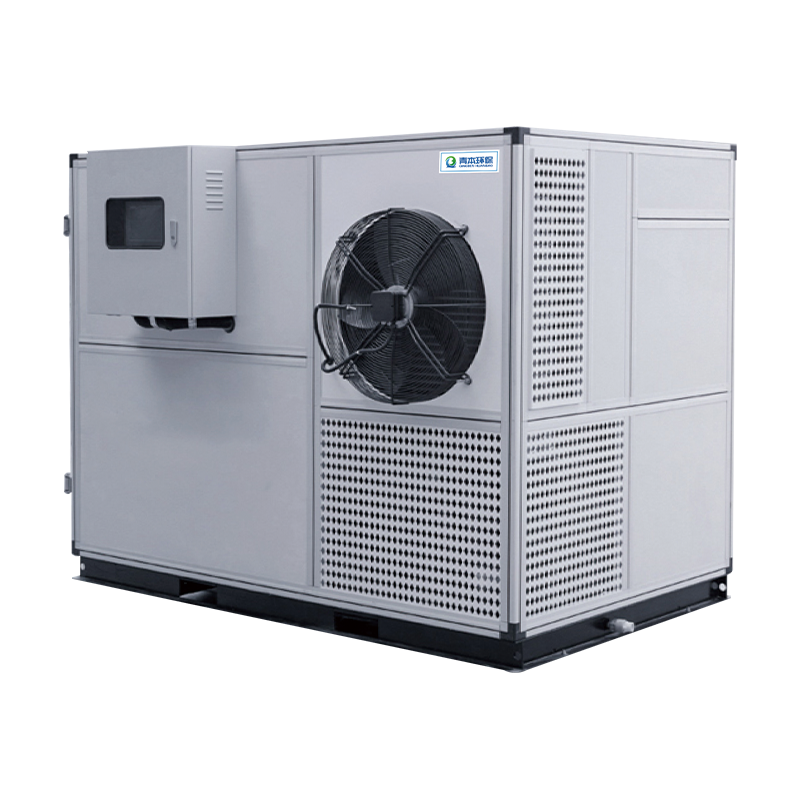 Essiccatore per fanghi a camera a bassa temperatura Essiccatore a camera a pacchetto con rimozione standard dell'acqua da 200–900 kg/24 ore e aria di ritorno a 40–50°C per l'essiccazione dei fanghi in lotti. Visualizza il prodotto →
Essiccatore a camera criogenica per lavorazioni batch e di piccoli volumi
Laddove i fanghi arrivano in lotti (ospedali, strutture di ricerca, piccoli impianti industriali), un'unità a camera è spesso più pratica di un nastro continuo che funziona mezzo vuoto. L'asciugatura avviene delicatamente a bassa temperatura, adattandosi ai materiali sensibili al calore o agli odori e mantenendo semplice l'interfaccia operatore. In questo caso la capacità per lotto, il metodo di caricamento e il tempo di ciclo contano più dell’energia specifica, poiché la manodopera solitamente domina il costo.
Come appare in pratica una linea a bassa temperatura
La disposizione seguente è quella che vediamo più spesso: il panello disidratato viene tamponato in una tramoggia, dosato su un nastro perforato, essiccato in una camera a zone e l'aria di scarico viene deumidificata in un'unità di recupero di calore prima di essere riscaldata e restituita. Le foglie condensate si presentano come un piccolo flusso abbastanza concentrato piuttosto che come un pennacchio.
I dettagli che determinano se il disegno funziona non sono affascinanti: la velocità dell'aria attraverso il nastro deve essere sufficientemente elevata da rompere lo strato limite saturo sulla superficie della torta, lo strato della torta deve rimanere uniforme e lo scarico della condensa non deve mai essere condiviso con una linea che possa risalire. Se desideri che i compromessi sottostanti siano più approfonditi, questo Confronto tra l'essiccazione a bassa temperatura e quella ad alta temperatura è un punto di partenza ragionevole.
Setpoint e controlli a tutela del risparmio
- Temperatura della zona: mantenerlo al di sotto del punto in cui il prodotto essiccato inizia a carbonizzarsi o volatilizzarsi; 60–75 °C sono tipici per le unità a nastro, con una zona finale più fresca per condizionare il prodotto.
- Umidità di scarico: se l'umidità relativa diminuisce, stai riscaldando aria che non necessita più di riscaldamento: riduci il flusso d'aria o il rapporto di ricircolo prima di toccare il setpoint.
- Velocità del nastro e spessore dello strato: una variazione di 20 mm nella profondità della torta sposta il grado di secchezza in uscita più di una variazione di 5 °C nella temperatura, quindi controllare l'umidità in uscita, non solo la temperatura.
- Incrostazione dello scambiatore di calore: una pellicola da 1 mm sulla bobina può costare diversi per cento della capacità; inserire la pulizia dell'evaporatore e del condensatore in un calendario e non in caso di guasto.
- Guarnizioni e guarnizioni delle porte: una piccola pressione negativa all'interno della camera è più economica rispetto ai reclami sugli odori, ma lascia entrare anche aria umida se le guarnizioni sono usurate.
- Gestione della condensa: misurarne la qualità una volta al mese; un aumento dei solidi sospesi solitamente significa trascinamento e un nastro che funziona troppo bagnato.
Cosa inserire nella specifica di acquisto
Gare d'appalto vaghe producono macchine difficili da confrontare e su cui è più difficile discutere in seguito. Insistere su un impegno di progettazione indicato come tasso di evaporazione in kg/h con umidità in ingresso e in uscita definita, temperatura e flusso della fonte di calore disponibili e un consumo elettrico specifico garantito in kWh per kg di acqua evaporata a tale impegno. Aggiungete la superficie e l'altezza del pavimento, i materiali di costruzione della parte umida, la ridondanza su ventilatori e azionamenti, il rumore a un metro e la filosofia di controllo del circuito di scarico-umidità. Richiedi un impianto di riferimento che tratti un fango simile: il comportamento della torta varia così tanto tra fanghi biologici, chimici e minerali che un riferimento generico dimostra poco.
Domande frequenti
Quanta energia consuma un essiccatore fanghi per tonnellata di acqua rimossa?
Come intervallo di lavoro, un essiccatore a nastro a bassa temperatura con calore di scarto necessita di 50-100 kWh per tonnellata di acqua evaporata, un essiccatore a pompa di calore a circuito chiuso circa 300-400 kWh e essiccatori ad alta temperatura riscaldati a vapore l'equivalente termico di 900 kWh o più. Chiedere sempre il dato relativo all'umidità in ingresso e in uscita.
Qual è la differenza tra un essiccatore per fanghi a bassa temperatura e un tradizionale essiccatore ad aria calda?
L'unità a bassa temperatura mantiene l'aria in un circuito chiuso e condensa l'umidità a 40–80 °C, in modo che il calore latente venga recuperato anziché scaricato. Un essiccatore ad aria calda convenzionale riscalda l'aria fresca a diverse centinaia di gradi e la scarica calda e umida, il che è semplice ma spreca la maggior parte del calore sensibile.
Un essiccatore per fanghi può funzionare con il calore di scarto anziché con il vapore?
Sì, a condizione che la fonte fornisca acqua a una temperatura di circa 85–90 °C con un flusso stabile. Sono tutti adatti l'acqua di raffreddamento, i circuiti della camicia del motore e le linee di ritorno del digestore. Controlla prima la disponibilità stagionale, perché una fonte di calore che scompare in estate dimezzerà la produttività annuale.
Quale contenuto di umidità deve raggiungere il fango essiccato per l'incenerimento o la discarica?
Per il coincenerimento, il 30-40% di umidità è generalmente sufficiente per mantenere il potere calorifico positivo senza un'area eccessiva del nastro. I percorsi di discarica e co-compostaggio spesso accettano il 40-60%. Scendere al di sotto del 20% raramente ripaga a meno che le distanze di trasporto non siano molto lunghe.
Come viene calcolato il ritorno dell'investimento su un essiccatore di fanghi a risparmio energetico?
Partire dalle tonnellate di acqua non più trasportata, moltiplicare per la tariffa di smaltimento o incenerimento, quindi sottrarre elettricità e manutenzione. La maggior parte dei progetti sono guidati dall’evitamento dei trasporti e dalla riduzione del peso di smaltimento piuttosto che dalla sola energia, motivo per cui il bilancio di massa viene prima della potenza nominale in kW.
L’essiccazione a bassa temperatura modifica la fase di disidratazione dei fanghi precedente?
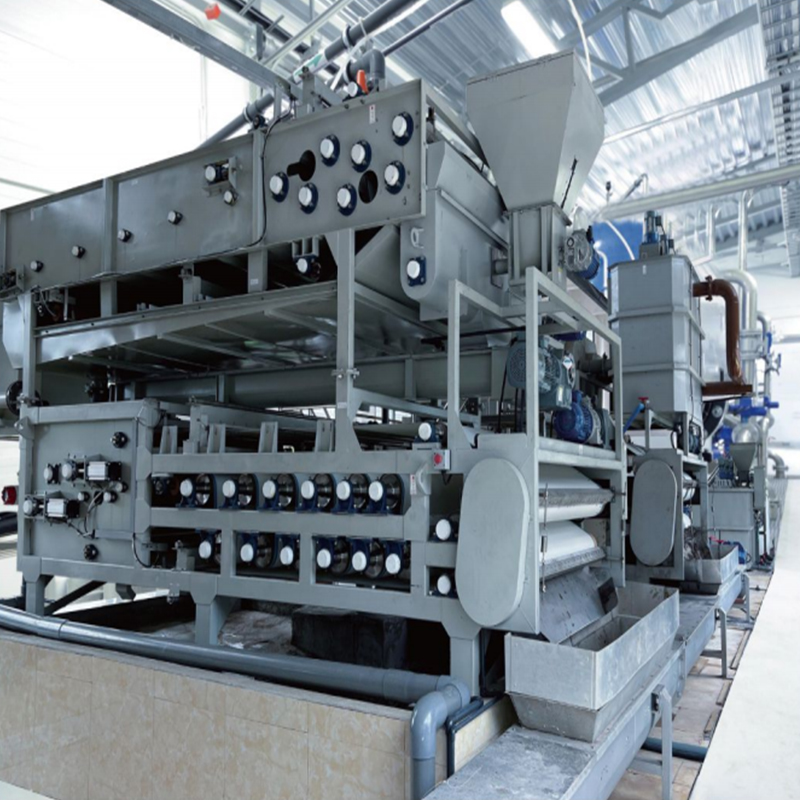
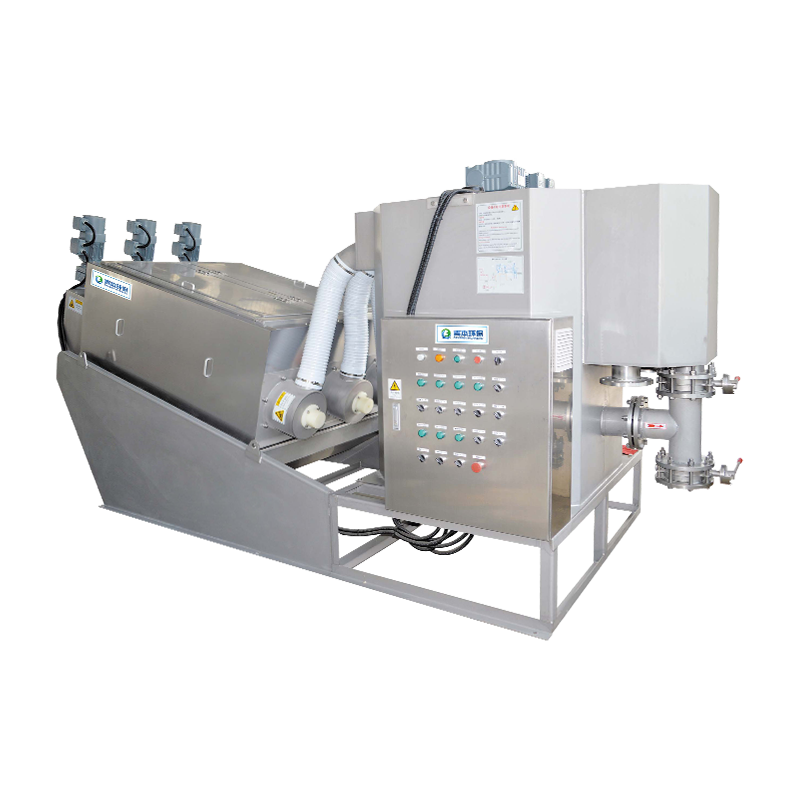
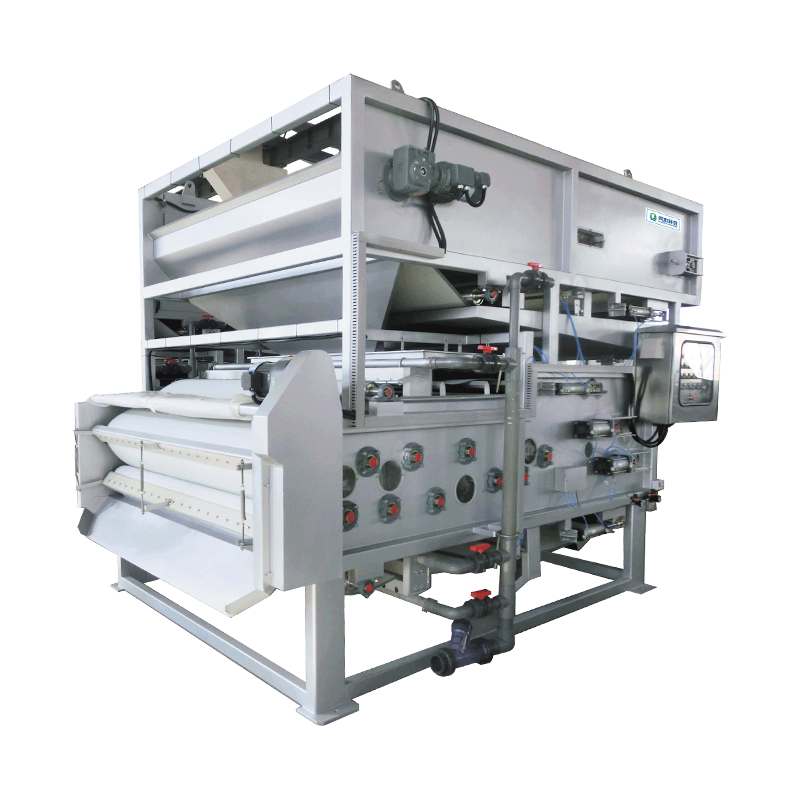
Dovrebbe. Una pressa a vite o un filtropressa a nastro che fornisce l'80% di umidità invece dell'85% rimuove un terzo del carico dell'essiccatore prima che l'essiccatore venga acceso. L'ottimizzazione della dose di polimero e della pressione della pressa è quasi sempre il risparmio energetico più economico nell'intera linea dei fanghi.